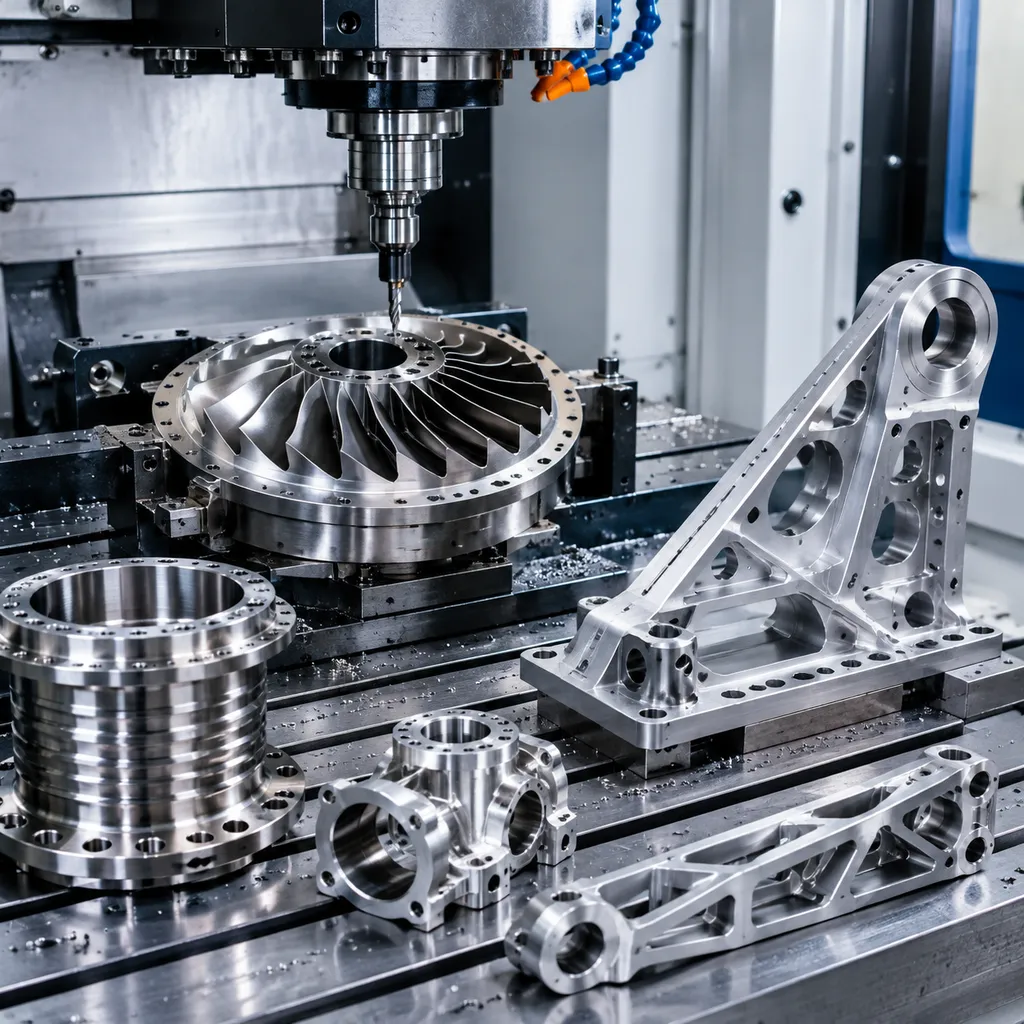
Aviacijos apdirbimas — tai tiksli CNC komponentų orlaiviams, erdvėlaiviams, palydovams ir bepiločiams sistemoms gamyba — detalės, tokios kaip konstrukcinės jungiamosios detalės, variklių laikikliai, korpusai ir tvirtinimo elementai, kur leistini nuokrypiai, medžiagų vientisumas ir sekamumas kritiški. Tipinis darbas apima 3 ašių frezavimą, daugiaašį apdirbimą ir tekinimą iš aliuminio, titano ir nerūdijančio plieno. Skirtingai nuo bendro pramoninio apdirbimo, aviacijos detalės turi atitikti griežtus inžinerinius brėžinius, medžiagų sertifikatus ir kontrolės reikalavimus, o dažnai apima sudėtingas geometrijas, reikalaujančias 5 ašių galimybių ir drausmingos proceso kontrolės nuo pirmojo gaminio iki gamybos.
Aviacijos pirkėjams vertė slypi rizikos mažinime tiekimo grandinėje. Apdirbame pagal jūsų brėžinį įrangoje ir kontrolės procesuose, pritaikytuose aviacijos reikalavimams, todėl skiriate mažiau laiko tiekėjų auditui ir daugiau programų valdymui. Nesvarbu, ar reikia penkių vienetų prototipo partijos, ar nuolatinės apdirbtų jungiamųjų detalių ir korpusų gamybos — viena komanda tvarko darbą nuo pasiūlymo iki pristatymo, su palyginamais pasiūlymais, nuoseklią dokumentacija ir vienu koordinavimo tašku.
Pradėti paprasta: pateikite kainos užklausą su 3D modeliais (STEP arba IGES), 2D brėžiniais su leistinais nuokrypiais ir pagrindinėmis charakteristikomis bei bet kokiais specialiais reikalavimais, tokiais kaip medžiagų sertifikatai, paviršiaus apdailos ar eksporto kontrolės apribojimai. Mūsų inžinerių komanda peržiūri užklausą ir paprastai pateikia pasiūlymus per kelias darbo dienas. Galite užsisakyti pirmuosius gaminius su pilnomis kontrolės ataskaitomis prieš įsipareigodami gamybos apimtims. Visos programos metu mūsų komanda koordinuoja dokumentaciją ir pristatymo grafiką, kad niekas nepasimestų tarp jūsų inžinerių komandos ir gamybos.
Galimybės
- 3, 4 ir 5 ašių frezavimas sudėtingoms aviacijos geometrijoms ir konstrukcinėms dalims
- CNC tekinimas įvorėms, jungiamosioms detalėms ir ašinės simetrijos komponentams iki gamybos apimčių
- Aliuminio, titano, nerūdijančio plieno ir karščiui atsparių aviacijos lydinių apdirbimas
- Griežto tikslumo darbai iki ±0.005 mm kritiniams matmenims su CMM patikra
- Pirmojo gaminio patikra su matmenų ataskaitomis, medžiagų sertifikatais ir pilnu sekamumu
- Prototipų kūrimas ir mažos serijos gamyba su DFM pastabomis pagal užklausą
Įprastos medžiagos
Įprastos medžiagos: aliuminis 2024, 6061, 7050 ir 7075; titanas Grade 2 ir Grade 5 (Ti-6Al-4V); nerūdijantis plienas 303, 304, 316, 15-5 PH ir 17-4 PH; nikelio lydiniai, tokie kaip Inconel 625 ir 718; taip pat magnis ir inžinerinės plastmasės, su lydymo sekamumo medžiagų sertifikatais pagal užklausą.
| Medžiaga / markė | Įprasta būsena | Apdirbamumas | Kur tinka |
|---|---|---|---|
| Aliuminis 6061 | T6 (sutvarkytas tirpale ir senėjęs) | Lengvas: lengvai apdirbamas, gera pjuvenų kontrolė | Laikikliai, korpusai, įtaisai, prototipai iki serijinės gamybos |
| Aliuminis 7075 | T6 / T651 | Sunkesnis: didesnis įrankių nusidėvėjimas, reikia standartiškų įtvirtinimų | Didelio stiprio, lengvos konstrukcijos detalės; netinka suvirinimui |
| Nerūdijantis plienas 304 / 304L | Atkaitintas | Sukietėja darantis: mažesni greičiai, teigiamas pastūmimas | Bendras atsparumas korozijai, maisto ir procesinė įranga |
| Nerūdijantis plienas 316 / 316L | Atkaitintas | Kietesnis nei 304: didesnis įrankių nusidėvėjimas | Chloridų, jūrinė, medicininė ir farmacinė aplinka |
| Anglinis plienas 1018 / 1045 | Apvalytas valcavimas / normalizuotas | Nuo lengvo iki vidutinio; reikia apsaugos nuo rūdžių | Velenai, plokštės, suvirintos konstrukcijos, įrankių korpusai |
| Žalvaris C360 | H02 pusiau kietas | Puikus: dideli greičiai, švarūs paviršiai | Jungiamosios detalės, įvorės, jungtys, dekoratyvinės detalės |
| Varis C110 | Atkaitintas / H02 | Klusnus: aštrūs įrankiai ir dideli pjovimo kampai | Laidumas, elektros kolektoriniai blokai, šilumos valdymas |
| Titanas Grade 5 (Ti-6Al-4V) | Terminiškai apdorotas | Sunkus: maži greičiai, šilumos kontrolė, įrankių nusidėvėjimas | Aviacija ir kosmosas, medicina, lengvos didelio stiprio detalės |
| Inžinerinės plastmasės (POM, PEEK, PA) | Ekstruduota / atkaitinta | Nuo lengvo iki klipaus: minkšti sargandžiai, aštrūs įrankiai | Izoliacija, trinties mažinimas, cheminės ir dėvėjimosi detalės |
Apdaila
Prieinamos apdailos: Type II ir Type III (kietasis) anodavimas, cheminė konversinė danga, pasyvavimas, cheminis ir galvaninis nikelio dengimas, smėliasrovis apdorojimas, poliravimas ir pramoninis dažymas, atliekama pagal brėžinį ir tikrinama prieš siuntimą.
| Apdaila | Ką ji daro | Nurodykite, kai |
|---|---|---|
| Kaip apdirbta | Įrankių pėdsakai matomi; Ra paprastai 1.6–3.2 µm | Detalė tik turi veikti |
| Smėliasrovis apdorojimas | Vienodas matinis paviršius, slepia įrankių pėdsakus | Dekoratyvinės detalės prieš anodavimą |
| Anodavimas Type II | Sudaro oksido sluoksnį; spalvos variantai | Aliuminio išvaizda plus vidutinis atsparumas korozijai ir dėvėjimuisi |
| Kietasis anodavimas Type III | Storesnis, kietesnis oksido sluoksnis | Slidžios ar dėvimos aliuminio paviršiaus |
| Chromatinė konversija | Plonas apsauginis sluoksnis, išliekantis laidus | Elektrinis sujungimas ar įžeminimas aliuminyje |
| Cheminis nikelio dengimas | Vienodas, kietas, atsparus korozijai sluoksnis | Dėvėjimasis plus korozija, įskaitant vidines angas |
| Cinkavimas | Ekonomiška aukojamoji apsauga nuo korozijos | Plieno detalės patalpų ar apsaugotoje lauko aplinkoje |
| Miltelinis dažymas | Storesnė, patvari, dekoratyvinė danga | Išvaizda yra reikalavimas |
| Pasyvavimas | Pašalina laisvąjį geležį ir atkuria oksido plėvelę | Nerūdijančio plieno detalės po apdirbimo |
| Vidinių įtempių mažinimas / terminis apdirbimas | Šalina vidinius įtempius prieš ar po pjovimo | Plonos sienelės ir griežti leistini nuokrypiai, kurie turi išgyventi apdirbimą |
Leistini nuokrypiai
Standartiniai leistini nuokrypiai pagal ISO 2768 vidutinę klasę, o mes nuolat išlaikome ±0.05 mm (±0.002 in) ir galime pasiekti elementus iki ±0.005 mm (±0.0002 in), priklausomai nuo detalės geometrijos, medžiagos ir kontrolės metodo.
| Brėžinio žyma | Ko ji reikalauja | Poveikis kainai ir gamybos terminui |
|---|---|---|
| Bendras: ±0.25 mm / ±0.010 in | Standartinis įrankis, matmenų patikra | Pradinis lygis: be priedo |
| Standartinis: ±0.13 mm / ±0.005 in | Geros būklės mašina, pirmojo gaminio patikra | Nedidelis priedas; įprastas kainos pasiūlymo standartas |
| Griežtas: ±0.025 mm / ±0.001 in | Šlifuoti ar deimantiniai įrankiai, temperatūros kontrolė, koordinatinė matavimo mašina (CMM) | Šuolis: lėtesnis pjovimas ir pilna kontrolė |
| Tikslus: ±0.013 mm / ±0.0005 in | Apdailos ėjimai, kalibrai, kontroliuojama aplinka | Apdirbimas lemia kainą; dažnai atskira operacija |
| Padėtis / kampiškumas (GD&T) | Atskaitos kontrolė, viena įtvirtinimo vieta susijusiems elementams | Priklauso nuo to, kiek įtvirtinimų dengia atskaita |
| Paviršiaus šiurkštumas Ra 0.8 µm arba smulkesnis | Smulkesni žingsniai, poliravimas ar apdailos ėjimas | Prideda proceso žingsnį, ne tik apdirbimo laiką |
Pagrindinės specifikacijos
| Specification | Value |
|---|---|
| tolerance | +/- 0.002 in |
| tolerance | +/- 0.0005 in |
| tolerance | ±0.01 mm |
Proceso parinktys
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Dažniausiai užduodami klausimai
Koks minimalus užsakymo kiekis aviacijos apdirbimui?
Fiksuoto MOQ nėra. Priimame vienetinius prototipų užsakymus ir tarpinės gamybos partijas, tačiau vieneto kaina gerokai gerėja didesnėse apimtyse. Daugelis aviacijos programų prasideda nuo 1–10 pirmųjų gaminių kvalifikavimui, o paskui pereina prie pasikartojančių 50–500+ vienetų užsakymų. Nurodykite prognozuojamą metinį suvartojimą kainos užklausoje, kad galėtume tiksliai įvertinti apimčių kainas.
Kiek laiko užtrunka aviacijos apdirbtų detalių gamyba?
Terminai priklauso nuo sudėtingumo, medžiagų prieinamumo ir apdailos reikalavimų. Įprastų lydinių, tokių kaip 6061 aliuminis, prototipai paprastai išsiunčiami per 5–15 darbo dienų. Specialių medžiagų, griežto tikslumo kontrolės ar kelių apdailos operacijų reikalaujančios detalės paprastai užima 3–6 savaites. Pirmojo gaminio patikra ir sertifikavimo dokumentacija prideda laiko, todėl įtraukite juos į grafiką skrydžiui kritinėms ar kvalifikuojamoms dalims.
Kokių failų reikia pateikti kainos pasiūlymui?
Pateikite 3D CAD failus STEP arba IGES formatu kartu su 2D brėžiniais, nurodančiais leistinus nuokrypius, kritinius matmenis, medžiagą, apdailą ir kontrolės reikalavimus. Jei brėžiniai nepilni, mūsų inžinerių komanda gali pažymėti dviprasmybes prieš įkainį. Programoms su eksporto kontrolės apribojimais, tokiais kaip ITAR, paminėkite tai kainos užklausoje, kad taikytinus reikalavimus patvirtintume iš anksto.
Kokia kokybės dokumentacija keliauja su aviacijos detalėmis?
Standartiniai pristatymai apima matmenų kontrolės ataskaitą ir medžiagų sertifikatus, sekamus iki lydymo. Pagal užklausą teikiame pirmojo gaminio patikros ataskaitas (FAI), atitikties sertifikatus ir pilną medžiagų sekamumą. Kadangi dokumentacijos reikalavimai skiriasi tarp aviacijos programų, išvardykite reikalingas ataskaitas kainos užklausoje, kad įvertinta kaina atspindėtų visą kontrolės apimtį.
Kaip apsaugoti mano konstrukcijos duomenys?
Konstrukcijos failai naudojami tik kainos pasiūlymui ir jūsų detalių gamybai, o NDA gali būti pasirašyti prieš atleidžiant bet kuriuos techninius duomenis. Duomenų tvarkymas laikosi dokumentuotų praktikų, o prieiga apribota iki jūsų projektui priskirtų inžinerių. Eksporto kontrolės taikomoms konstrukcijoms taikinus apribojimus patvirtiname iš anksto.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 3
- 3erp.comIndustry peer technical page
- focusedonmachining.comUnclassified source
- bakerindustriesinc.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Susijusios paslaugos
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).