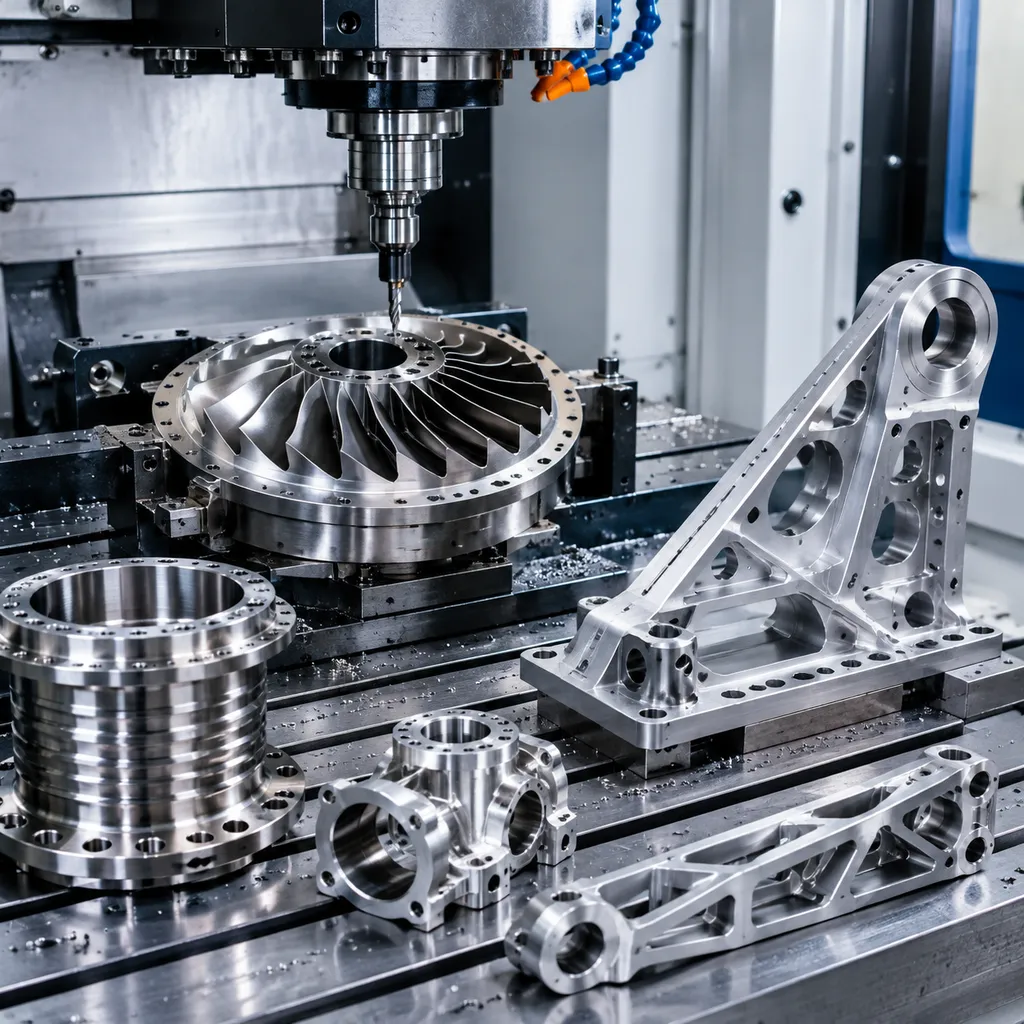
งานตัดเฉือนอวกาศอากาศยานคือการผลิต CNC ความแม่นยำสำหรับชิ้นส่วนอากาศยาน ยานอวกาศ ดาวเทียม และระบบไร้คนขับ — ชิ้นส่วนอย่างข้อต่อโครงสร้าง แท่นยึดเครื่องยนต์ ฮาวส์ซิ่ง และตัวยึด ที่ค่าคลาดเคลื่อน ความสมบูรณ์ของวัสดุ และความสามารถในการสืบย้อนกลับวิกฤต งานทั่วไปครอบคลุมงานกัด 3 แกน การตัดเฉือนหลายแกน และงานกลึงในอะลูมิเนียม ไทเทเนียม และสแตนเลสสตีล ต่างจากงานตัดเฉือนอุตสาหกรรมทั่วไป ชิ้นส่วนอวกาศอากาศยานต้องตอบสนองแบบสั่งผลิตวิศวกรรมที่เข้มงวด การรับรองวัสดุ และข้อกำหนดการตรวจสอบ และมักเกี่ยวข้องกับเรขาคณิตซับซ้อนที่ต้องการความสามารถ 5 แกนและการควบคุมกระบวนการอย่างมีวินัย ตั้งแต่ชิ้นงานแรกถึงการผลิต
สำหรับผู้ซื้อด้านอวกาศอากาศยาน คุณค่าอยู่ที่การลดความเสี่ยงของห่วงโซ่อุปทาน เราตัดเฉือนตามแบบของคุณบนเครื่องจักรและกระบวนการตรวจสอบที่เหมาะกับข้อกำหนดอวกาศอากาศยาน คุณจึงใช้เวลาตรวจสอบซัพพลายเออร์น้อยลงและบริหารโครงการมากขึ้น ไม่ว่าคุณต้องการล็อตต้นแบบห้าชิ้นหรือการผลิตต่อเนื่องของข้อต่อและฮาวส์ซิ่ง ทีมเดียวรับผิดชอบงานตั้งแต่ขอราคาถึงส่งมอบ — พร้อมใบเสนอราคาที่เปรียบเทียบกันได้ เอกสารที่สม่ำเสมอ และจุดประสานงานเดียว
การเริ่มต้นทำได้ตรงไปตรงมา: ส่งคำขอใบเสนอราคาพร้อมโมเดล 3 มิติ (STEP หรือ IGES) แบบ 2 มิติที่กำกับค่าคลาดเคลื่อนและคุณลักษณะสำคัญ และข้อกำหนดพิเศษเช่น การรับรองวัสดุ การตกแต่งผิว หรือข้อจำกัดการควบคุมการส่งออก ทีมวิศวกรของเราทบทวนคำขอและโดยทั่วไปส่งใบเสนอราคากลับภายในไม่กี่วันทำการ คุณสั่งชิ้นงานแรกพร้อมรายงานการตรวจสอบเต็มรูปแบบได้ก่อนตัดสินใจปริมาณการผลิต ตลอดโครงการ ทีมของเราประสานงานเอกสารและการจัดตารางส่งมอบ จึงไม่มีอะไรหลุดระหว่างทีมวิศวกรของคุณกับพื้นโรงงาน
ความสามารถ
- งานกัดแบบ 3, 4 และ 5 แกน สำหรับเรขาคณิตอวกาศอากาศยานซับซ้อนและชิ้นส่วนโครงสร้าง
- งานกลึง CNC ของบุชชิ่ง ข้อต่อ และชิ้นส่วนหมุนรอบ ถึงปริมาณการผลิต
- การตัดเฉือนอะลูมิเนียม ไทเทเนียม สแตนเลสสตีล และโลหะผสมอวกาศอากาศยานทนอุณหภูมิสูง
- งานค่าคลาดเคลื่อนแคบถึง ±0.005 มม. บนขนาดวิกฤต พร้อมการยืนยันด้วย CMM
- การตรวจสอบชิ้นงานแรกพร้อมรายงานขนาด ใบรับรองวัสดุ และการสืบย้อนกลับครบวงจร
- ต้นแบบถึงการผลิตจำนวนน้อย พร้อมคำแนะนำ design-for-manufacturability เมื่อขอ
วัสดุที่ใช้ทั่วไป
วัสดุทั่วไปได้แก่ อะลูมิเนียม 2024, 6061, 7050 และ 7075; ไทเทเนียม Grade 2 และ Grade 5 (Ti-6Al-4V); สแตนเลสสตีล 303, 304, 316, 15-5 PH และ 17-4 PH; โลหะผสมนิกเกิลอย่าง Inconel 625 และ 718; รวมถึงแมกนีเซียมและพลาสติกวิศวกรรม พร้อมใบรับรองวัสดุสืบย้อนถึงโรงโรห์เมื่อขอ
| วัสดุ / เกรด | สภาพโดยทั่วไป | ความสามารถในการตัดเฉือน | เหมาะกับงานใด |
|---|---|---|---|
| อะลูมิเนียม 6061 | T6 (ชุบแข็งสารละลายและอบชรา) | ง่าย: ตัดเฉือนได้คล่อง ควบคุมเศษสับได้ดี | แบร็กเก็ต ฮาวส์ซิ่ง ฟิกซ์เจอร์ ต้นแบบจนถึงงานผลิต |
| อะลูมิเนียม 7075 | T6 / T651 | ยากกว่า: เครื่องมือสึกเร็วกว่า ต้องการการยึดชิ้นงานที่แข็งแรง | ชิ้นงานความแข็งแรงสูง รับน้ำหนักวิกฤต; ไม่เหมาะกับการเชื่อม |
| สแตนเลสสตีล 304 / 304L | อบอ่อน | แข็งตัวจากงานเย็น: ความเร็วตัดต่ำกว่า ใช้การป้อนเชิงบวก | ความต้านทานการกัดกร่อนทั่วไป เครื่องมืออาหารและกระบวนการผลิต |
| สแตนเลสสตีล 316 / 316L | อบอ่อน | เหนียวกว่า 304: เครื่องมือสึกมากกว่า | สัมผัสคลอไรด์ ทะเล การแพทย์ และเภสัชกรรม |
| เหล็กกล้าคาร์บอน 1018 / 1045 | ล้อออกมาใหม่ / อบชุบปกติ | ง่ายถึงปานกลาง; ต้องกันสนิม | เพลา แผ่นงาน ชิ้นงานเชื่อม เนื้องานแม่พิมพ์และเครื่องมือ |
| ทองเหลือง C360 | H02 กึ่งแข็ง | ยอดเยี่ยม: ความเร็วสูง ผิวเรียบสะอาด | ข้อต่อประปา บุชชิ่ง คอนเนกเตอร์ ชิ้นงานตกแต่ง |
| ทองแดง C110 | อบอ่อน / H02 | เหนียวติดมีด: ต้องใช้เครื่องมือคมและมุมรับตัดสูง | การนำไฟฟ้า รางไฟฟ้า (บัสบาร์) การจัดการความร้อน |
| ไทเทเนียม Grade 5 (Ti-6Al-4V) | อบชุบ (mill annealed) | ยาก: ความเร็วต่ำ ต้องควบคุมความร้อน เครื่องมือสึกเร็ว | อวกาศอากาศยาน การแพทย์ และชิ้นงานแข็งแรงสูงน้ำหนักเบา |
| พลาสติกวิศวกรรม (POM, PEEK, PA) | อัดขึ้นรูป / อบลดความเค้น | ง่ายถึงเหนียวติดมีด: ใช้จับปากอ่อน เครื่องมือคม | ฉนวน ลดแรงเสียดทาน ชิ้นงานทนเคมีและทนการสึก |
การตกแต่งผิว
การตกแต่งผิวที่มีได้แก่ การอโนไดซ์ Type II และ Type III (แบบแข็ง) การเคลือบเคมีเปลี่ยนสภาพ (chemical conversion coating) การพาสซิเวชัน การชุบนิกเกิลแบบไร้กระแสและแบบไฟฟ้า การพ่นลูกแก้ว การขัดผิว และการทาสีอุตสาหกรรม ดำเนินการตามแบบและตรวจยืนยันก่อนจัดส่ง
| การตกแต่งผิว | ทำอะไร | ระบุเมื่อ |
|---|---|---|
| ตัดเฉือนตามแบบ (as machined) | รอยเครื่องมือปรากฏ; Ra โดยทั่วไป 1.6–3.2 ไมครอน | ชิ้นงานต้องใช้งานได้เท่านั้น |
| พ่นลูกแก้ว | ผิวด้านสม่ำเสมอ ปิดบังรอยเครื่องมือ | ชิ้นงานแสดงผลก่อนการอโนไดซ์ |
| อโนไดซ์ Type II | สร้างชั้นออกไซด์; มีตัวเลือกสี | ลุคอะลูมิเนียมบวกความต้านการกัดกร่อนและการสึกปานกลาง |
| อโนไดซ์แข็ง Type III | ชั้นออกไซด์หนากว่าและแข็งกว่า | ผิวอะลูมิเนียมที่ลื่นไถลหรือสึกหรอ |
| เคลือบโครเมต | ฟิล์มป้องกันบาง ๆ ที่ยังนำไฟฟ้าได้ | การเชื่อมไฟฟ้าหรือการต่อกราวด์บนอะลูมิเนียม |
| ชุบนิกเกิลแบบไร้กระแสไฟฟ้า | ชั้นสม่ำเสมอ แข็ง ต้านการกัดกร่อน | ทนการสึกบวกการกัดกร่อน รวมถึงภายในรูกระทกร้อน |
| ชุบสังกะสี | การป้องกันการกัดกร่อนแบบพลีชีพที่ประหยัด | ชิ้นงานเหล็กในอาคารหรือที่มีที่กำบัง |
| พ่นสีผง | ชั้นหนา ทนทาน ตกแต่งได้ | เมื่อรูปลักษณ์คือข้อกำหนด |
| พาสซิเวชัน | ขจัดเหล็กอิสระและฟื้นฟูฟิล์มออกไซด์ | ชิ้นงานสแตนเลสหลังการตัดเฉือน |
| อบลดความเค้น / การอบชุบ | ลดความเค้นตกค้างก่อนหรือหลังการตัด | ผนังบางและค่าคลาดเคลื่อนแคบที่ต้องอยู่รอดผ่านการตัดเฉือน |
ค่าคลาดเคลื่อน
ค่าคลาดเคลื่อนมาตรฐานตาม ISO 2768 ระดับกลาง (medium) ขณะที่เรารักษา ±0.05 มม. (±0.002 นิ้ว) เป็นประจำ และทำจุดแคบถึง ±0.005 มม. (±0.0002 นิ้ว) ได้ ขึ้นอยู่กับรูปทรง วัสดุ และวิธีการตรวจสอบของชิ้นงาน
| ค่ากำกับบนแบบ | ต้องการอะไร | ผลต่อต้นทุนและระยะเวลาผลิต |
|---|---|---|
| ทั่วไป: ±0.25 มม. / ±0.010 นิ้ว | เครื่องมือมาตรฐาน ตรวจวัดขนาด | ฐานต้นทุน: ไม่มีค่าเพิ่ม |
| มาตรฐาน: ±0.13 มม. / ±0.005 นิ้ว | เครื่องอยู่ในสภาพดี ตรวจชิ้นงานแรก | ค่าเพิ่มเล็กน้อย; เป็นค่าเริ่มต้นปกติของการเสนอราคา |
| แคบ: ±0.025 มม. / ±0.001 นิ้ว | เครื่องมือลับหรือเพชร ควบคุมอุณหภูมิ ใช้ CMM | เปลี่ยนขั้นอย่างชัดเจน: การตัดช้าลงบวกการตรวจทั้งชิ้น |
| แม่นยำ: ±0.013 มม. / ±0.0005 นิ้ว | รอบตัดสุดท้าย เกจวัด สภาพแวดล้อมควบคุม | การตัดเฉือนกำหนดราคา; มักเป็นกระบวนการแยก |
| ตำแหน่ง / มุมเอียง (GD&T) | ควบคุมจุดอ้างอิง ใช้เซ็ตเดียวเมื่อจุดเกี่ยวเนื่องกัน | ขึ้นกับว่าจุดอ้างอิงกินกี่เซ็ตเครื่อง |
| ผิวเรียบ Ra 0.8 ไมครอนหรือละเอียดกว่า | ระยะฟันหยักละเอียดขึ้น ขัดผิวหรือรอบตัดสุดท้าย | เพิ่มขั้นตอนกระบวนการ ไม่ใช่แค่เวลาตัดเฉือน |
ข้อกำหนดหลัก
| Specification | Value |
|---|---|
| tolerance | +/- 0.002 in |
| tolerance | +/- 0.0005 in |
| tolerance | ±0.01 mm |
ตัวเลือกกระบวนการ
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
คำถามที่พบบ่อย
จำนวนสั่งผลิตขั้นต่ำสำหรับงานตัดเฉือนอวกาศอากาศยานคือเท่าไร?
ไม่มี MOQ ตายตัว เรารับคำสั่งต้นแบบชิ้นเดียวและรอบผลิตเชื่อมช่วง แม้ราคาต่อชิ้นจะดีขึ้นอย่างมีนัยสำคัญที่ปริมาณสูงกว่า โครงการอวกาศอากาศยานจำนวนมากเริ่มด้วยชิ้นงานแรก 1–10 ชิ้นเพื่อการรับรอง แล้วขยายเป็นคำสั่งซ้ำ 50–500+ ชิ้น ระบุปริมาณการใช้ต่อปีที่คาดการณ์ในคำขอใบเสนอราคา เพื่อให้เราเสนอราคาแบบขั้นปริมาณได้แม่นยำ
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 3
- 3erp.comIndustry peer technical page
- focusedonmachining.comUnclassified source
- bakerindustriesinc.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).