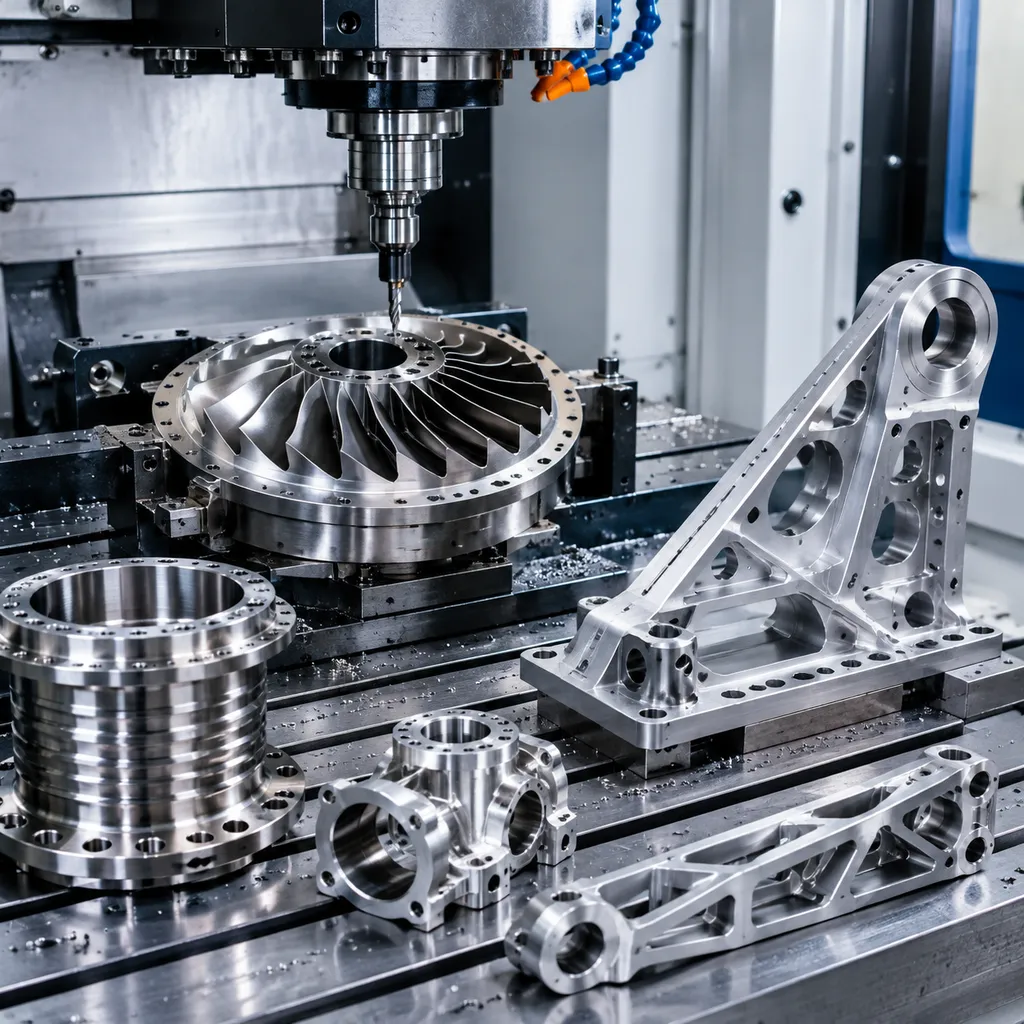
Maskinering for luftfart er presis CNC-produksjon av komponenter til fly, romfartøy, satellitter og ubemannede systemer — deler som strukturelle fittinger, motorfestepunkter, hus og festemidler der toleranser, materialintegritet og sporing er kritiske. Typisk arbeid spenner over fresing i 3 akser, flerakset bearbeiding og dreiing i aluminium, titan og rustfritt stål. I motsetning til generell industrimaskinering må luftfartsdeler oppfylle strenge konstruksjonstegninger, materialsertifiseringer og inspeksjonskrav, og involverer ofte kompleks geometri som krever 5-akset kapabilitet og disiplinert prosesskontroll fra førsteartikkel gjennom produksjon.
For luftfartskjøpere ligger verdien i å redusere risikoen i forsyningskjeden. Vi bearbeider etter tegningen din på utstyr og inspeksjonsprosesser tilpasset luftfartskravene, slik at du bruker mindre tid på revisjon av leverandører og mer tid på å styre programmene. Enten du trenger et prototypeparti på fem stykker eller løpende produksjon av bearbeidede fittinger og hus, håndterer ett team jobben fra tilbud til levering — med sammenlignbare tilbud, konsistent dokumentasjon og ett koordineringspunkt.
Å komme i gang er enkelt: send en RFQ med 3D-modellene dine (STEP eller IGES), 2D-tegninger med toleranser og nøkkelegenskaper, og eventuelle spesielle krav som materialsertifiseringer, overflatebehandlinger eller eksportkontrollrestriksjoner. Vårt ingeniørteam gjennomgår forespørselen din og returnerer normalt tilbud i løpet av noen virkedager. Du kan bestille førsteartikler med fullstendige inspeksjonsrapporter før du forplikter deg til produksjonsvolumer. Gjennom hele programmet koordinerer teamet vårt dokumentasjon og leveringsplanlegging, slik at ingenting går tapt mellom ingeniørteamet ditt og verkstedsgulvet.
Kapabiliteter
- Fresing i 3, 4 og 5 akser for kompleks luftfartsgeometri og strukturelle deler
- CNC-dreiing av bøssinger, fittinger og roterende komponenter opp til produksjonsvolumer
- Bearbeiding av aluminium, titan, rustfritt stål og høytemperatur luftfartslegeringer
- Arbeid med stramme toleranser ned til ±0.005 mm på kritiske dimensjoner med CMM-verifisering
- Førstegangsartikkelinspeksjon med dimensjonsrapporter, materialsertifikater og full sporing
- Prototyping gjennom produksjon i små serier med DFM-tilbakemelding på forespørsel
Typiske materialer
Vanlige materialer inkluderer aluminium 2024, 6061, 7050 og 7075; titan grad 2 og grad 5 (Ti-6Al-4V); rustfritt stål 303, 304, 316, 15-5 PH og 17-4 PH; nikkellegeringer som Inconel 625 og 718; pluss magnesium og tekniske plaster, med materialsertifiseringer sporbar til fabrikk tilgjengelige på forespørsel.
| Materiale / kvalitet | Typisk tilstand | Bearbeidbarhet | Hvor den passer |
|---|---|---|---|
| Aluminium 6061 | T6 (løsningsbehandlet og herdet) | Enkel: god skjæregenskap, god avflisingskontroll | Braketter, hus, fixturer, prototyper og produksjon |
| Aluminium 7075 | T6 / T651 | Vanskeligere: mer verktøyslitasje, krever stive oppsett | Høyfaste, vektkritiske deler; ikke egnet for sveising |
| Rustfritt stål 304 / 304L | Glødet | Kaldbearbeidende: lavere skjærehastigheter, positiv mating | Generell korrosjonsmotstand, næringsmiddel- og prosessutstyr |
| Rustfritt stål 316 / 316L | Glødet | Seigere enn 304: mer verktøyslitasje | Klorid-, marine-, medisinsk og farmasøytisk eksponering |
| Karbonstål 1018 / 1045 | Varmvalset / normalisert | Enkel til middels; trenger beskyttelse mot rust | Aksler, plater, sveisekonstruksjoner, verktøykropper |
| Messing C360 | H02 halvherdet | Utmerket: høye hastigheter, ren overflate | Fittinger, bøssinger, kontakter, dekorative deler |
| Kobber C110 | Glødet / H02 | Klissete: skarpe verktøy og store spennvinkler | Ledningsevne, strinneskinner, termisk håndtering |
| Titan grad 5 (Ti-6Al-4V) | Fabriksglødet | Vanskelig: lave hastigheter, varmekontroll, verktøyslitasje | Luftfart, medisin og lette høyfaste deler |
| Tekniske plaster (POM, PEEK, PA) | Ekstrudert / glødet | Enkel til klissete: myke kjever, skarpe verktøy | Isolering, lav friksjon, kjemi- og slitedeler |
Overflatebehandling
Tilgjengelige behandlinger inkluderer anodisering type II og type III (hard), kjemisk konverteringsbelegg, passivering, kjemisk og elektrolytisk nikkelgalvanisering, glaskulsblåsing, polering og industriell maling, utført etter tegning og verifisert før forsendelse.
| Overflatebehandling | Hva den gjør | Angi den når |
|---|---|---|
| Som maskinert | Verktøymerker synlige; Ra typisk 1.6–3.2 µm | Delen bare må fungere |
| Glaskulsblåsing | Jevn matt overflate, skjuler verktøymerkjer | Synlige deler før anodisering |
| Anodisering type II | Bygger et oksidlag; fargealternativer | Aluminiumsutseende pluss moderat korrosjons- og slitestyrke |
| Hardanodisering type III | Tykkere, hardere oksidlag | Glidende eller belastede aluminiumsflater |
| Kromatbehandling | Tynn beskyttelsesfilm som forblir ledende | Elektrisk binding eller jording på aluminium |
| Kjemisk nikkelfelling | Jevnt, hardt, korrosjonsbestandig lag | Slitasje pluss korrosjon, også inne i borehull |
| Sinkgalvanisering | Økonomisk offerbeskyttelse mot korrosjon | Ståldeler i innendørs eller skjermet drift |
| Pulverlakkering | Tykt, slitesterkt, dekorativt lag | Utseendet er kravet |
| Passivering | Fjerner fritt jern og gjenoppretter oksidfilmen | Rustfrie deler etter bearbeiding |
| Spenningsutlignende gløding / varmebehandling | Reduserer indre spenninger før eller etter skjæring | Tynne vegger og stramme toleranser som må overleve bearbeidingen |
Toleranser
Standardtoleranser følger ISO 2768 medium, mens vi rutinemessig holder ±0.05 mm (±0.002 in) og kan oppnå trekk ned til ±0.005 mm (±0.0002 in) avhengig av delens geometri, materiale og inspeksjonsmetode.
| Toleranseangivelse | Hva den krever | Virkning på kostnad og leveringstid |
|---|---|---|
| Generell: ±0.25 mm / ±0.010 in | Standardverktøy, dimensjonskontroll | Grunnlag: ingen tilleggspris |
| Standard: ±0.13 mm / ±0.005 in | Maskin i god stand, førstegangsartikkelkontroll | Lite tillegg; det vanlige prismingsgrunnlaget |
| Stram: ±0.025 mm / ±0.001 in | Slipt eller diamantverktøy, temperaturkontroll, CMM | Terskelendring: tregere snitt pluss full inspeksjon |
| Presisjon: ±0.013 mm / ±0.0005 in | Finstøps, målemidler, kontrollert miljø | Bearbeidingen dominerer prisen; ofte en egen operasjon |
| Posisjon / vinkelhet (GD&T) | Referansekontroll, én oppsetting når trekkene hører sammen | Avhenger av hvor mange oppsettinger referansen spenner over |
| Overflatekvalitet Ra 0.8 µm eller finere | Finere steglengde, polering eller etterbearbeidingsgang | Legger til et prosesstrinn, ikke bare bearbeidingstid |
Nøkkelspesifikasjoner
| Specification | Value |
|---|---|
| tolerance | +/- 0.002 in |
| tolerance | +/- 0.0005 in |
| tolerance | ±0.01 mm |
Prosesalternativer
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Vanlige spørsmål
Hva er minimumsbestillingsmengden for luftfartsmaskinering?
Det finnes ingen fast MOQ. Vi aksepterer prototypebestillinger i enkeltstykker og broproduksjonsløp, men prisen per del bedres betydelig ved høyere volumer. Mange luftfartsprogrammer starter med 1–10 førsteartikler for kvalifisering, og går deretter over til gjentakende bestillinger på 50–500+ stykker. Oppgi forventet årlig forbruk i RFQ-en, slik at vi kan prise volum nøyaktig.
Hvor lang tid tar det å produsere bearbeidede luftfartsdeler?
Leveringstidene avhenger av kompleksitet, materialtilgjengelighet og krav til overflatebehandling. Prototyper i vanlige legeringer som 6061-aluminium sendes normalt i løpet av 5–15 virkedager. Deler som krever spesialmaterialer, inspeksjon med stramme toleranser eller flere etterbehandlingstrinn, tar normalt 3–6 uker. Førstegangsartikkelinspeksjon og sertifiseringsdokumentasjon legger til tid, så ta det med i tidsplanen for flykritiske eller kvalifiseringsdeler.
Hvilke filer må jeg sende inn for et tilbud?
Oppgi 3D CAD-filer i formatene STEP eller IGES sammen med 2D-tegninger som angir toleranser, kritiske dimensjoner, materiale, overflatebehandling og inspeksjonskrav. Hvis tegningene er ufullstendige, kan vårt ingeniørteam påpeke tvetydigheter før prisingen. For programmer med eksportkontrollrestriksjoner som ITAR, nevn dette i RFQ-en, slik at vi kan bekrefte gjeldende krav på forhånd.
Hvilken kvalitetsdokumentasjon følger med luftfartsdeler?
Standard leveranser inkluderer en dimensjonskontrollrapport og materialsertifikater sporbar til fabrikk. På forespørsel leverer vi rapporter fra førstegangsartikkelinspeksjon (FAI), samsvarserklæringer og full materialsporing. Fordi dokumentasjonskravene varierer mellom luftfartsprogrammer, oppgi rapportene du trenger i RFQ-en, slik at den priste prisen gjenspeiler hele inspeksjonsomfanget.
Hvordan beskyttes designdataene mine?
Designfiler brukes kun til å prise og produsere delene dine, og NDAs kan signeres før noen tekniske data utleveres. Datahåndteringen følger dokumenterte praksiser, og tilgangen er begrenset til det ingeniørpersonalet som er tildelt prosjektet ditt. For eksportkontrollerte design bekrefter vi gjeldende restriksjoner på forhånd.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 3
- 3erp.comIndustry peer technical page
- focusedonmachining.comUnclassified source
- bakerindustriesinc.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Beslektede tjenester
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).