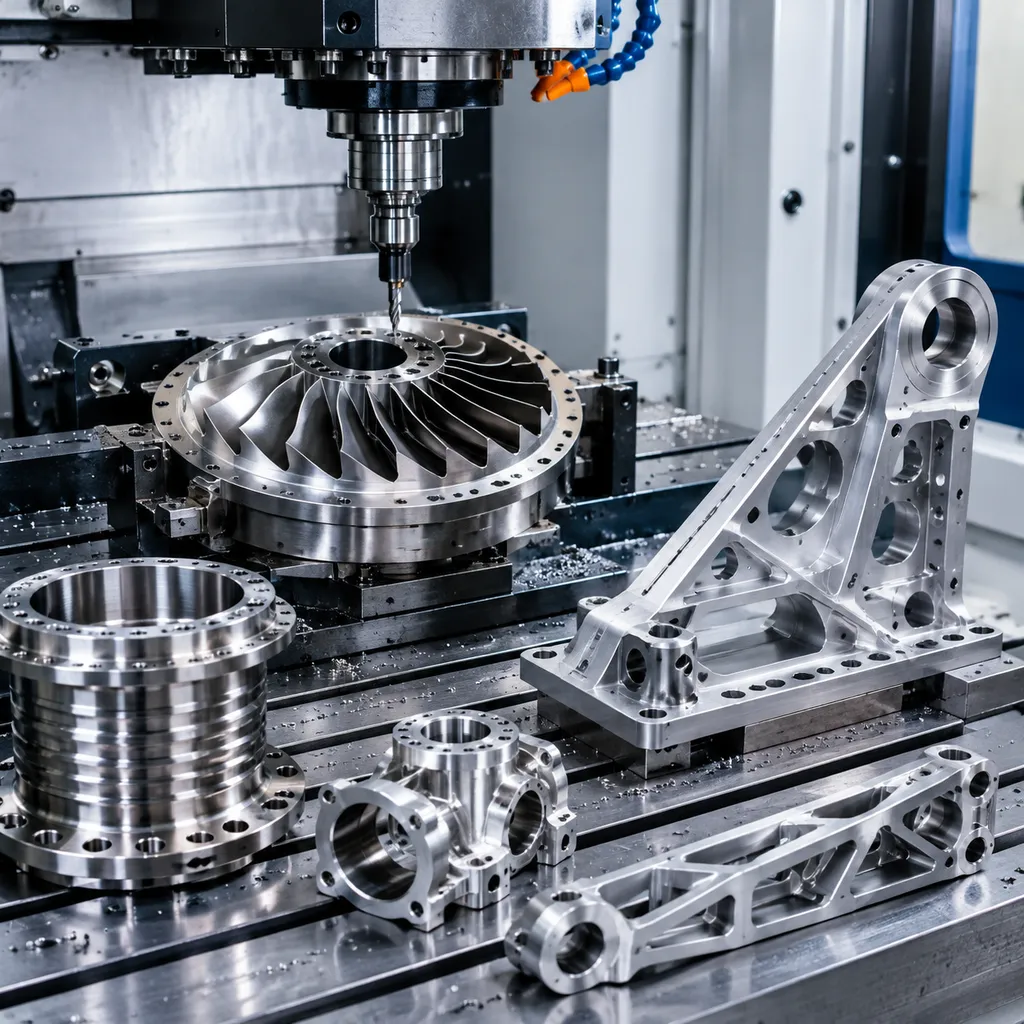
Bearbejdning til luftfarten er den præcise CNC-fremstilling af komponenter til fly, rumfartøjer, satellitter og ubemandede systemer — dele som strukturfittings, motorophæng, huse og befæstigelser, hvor tolerancer, materialeintegritet og sporbarhed er kritiske. Typisk arbejde spænder over fræsning på 3 akser, multiakset bearbejdning og drejning i aluminium, titanium og rustfrit stål. I modsætning til generel industribearbejdning skal luftfartsdele opfylde strenge ingeniørtegninger, materialecertificeringer og kontrolkrav og involverer ofte komplekse geometrier, der kræver 5-akset kapacitet og disciplineret processtyring fra førstestykke til serieproduktion.
For luftfartsindkøbere ligger værdien i at reducere risikoen i forsyningskæden. Vi bearbejder efter din tegning på udstyr og kontrolprocesser tilpasset luftfartskravene, så du bruger mindre tid på at auditere leverandører og mere tid på at styre programmerne. Uanset om du har brug for en prototypebatch på fem dele eller løbende produktion af bearbejdede fittings og huse, håndterer ét team opgaven fra tilbud til levering — med sammenlignelige tilbud, ensartet dokumentation og ét koordineringspunkt.
Kom i gang er ligetil: indsend en RFQ med dine 3D-modeller (STEP eller IGES), 2D-tegninger med tolerancer og nøgleegenskaber samt eventuelle særlige krav som materialecertificeringer, overfladebehandlinger eller eksportkontrolrestriktioner. Vores ingeniørteam gennemgår din anmodning og returnerer typisk tilbud inden for få arbejdsdage. Du kan bestille førstestykker med fulde kontrolrapporter, før du forpligter dig til produktionsvolumener. Gennem hele programmet koordinerer vores team dokumentation og leveringsplanlægning, så intet går tabt mellem dit ingeniørteam og værkstedsgulvet.
Kapacitet
- Fræsning på 3, 4 og 5 akser til komplekse luftfartsgeometrier og strukturdeler
- CNC-drejning af bøsninger, fittings og rotationskomponenter op til produktionsvolumener
- Bearbejdning af aluminium, titanium, rustfrit stål og højtemperatur-luftfartslegeringer
- Arbejde med snævre tolerancer til ±0,005 mm på kritiske mål med CMM-verificering
- Førstestykkeinspektion med målerapporter, materialeattester og fuld sporbarhed
- Prototyper gennem småseriproduktion med DFM-feedback på anmodning
Typiske materialer
Almindelige materialer omfatter aluminium 2024, 6061, 7050 og 7075; titanium Grade 2 og Grade 5 (Ti-6Al-4V); rustfrit stål 303, 304, 316, 15-5 PH og 17-4 PH; nikkellegeringer som Inconel 625 og 718; plus magnesium og tekniske plastmaterialer, med fabriks-sporbare materialecertificeringer tilgængelige på anmodning.
| Materiale / kvalitet | Typisk tilstand | Bearbejdelighed | Typisk anvendelse |
|---|---|---|---|
| Aluminium 6061 | T6 (opløsningshærdet og udhærdet) | Let: letbearbejdelig, god spånstyring | Beslag, huse, fiksturer, prototyper og opskalering til serie |
| Aluminium 7075 | T6 / T651 | Sværere: mere værktøjsslid, kræver stive opspændinger | Højfaste, vægtkritiske dele; ikke egnet til svejsning |
| Rustfrit stål 304 / 304L | Udhærdet (annealed) | Kalthærder: lavere skærhastigheder, positiv føring | Generel korrosionsbestandighed, fødevarer og procesudstyr |
| Rustfrit stål 316 / 316L | Udhærdet (annealed) | Sværere end 304: mere værktøjsslid | Klorid, marine, medicinske og farmaceutiske miljøer |
| Kulstofstål 1018 / 1045 | Varmvalset / normaliseret | Let til middel; kræver rustbeskyttelse | Aksler, plader, svejsede konstruktioner, værktøjskroppe |
| Messing C360 | H02 halvhård | Fremragende: høje hastigheder, ren overflade | Fittings, bøsninger, stik, dekorative dele |
| Kobber C110 | Udhærdet (annealed) / H02 | Klistret: skarpe værktøjer og store spånvinkler | Ledningsevne, strømskinne (busbar), termisk styring |
| Titanium Grade 5 (Ti-6Al-4V) | Valseudhærdet (mill annealed) | Svær: lave hastigheder, varmestyring, værktøjsslid | Luftfart, medicoteknik og letvægts højfaste dele |
| Tekniske plastmaterialer (POM, PEEK, PA) | Ekstruderet / udhærdet | Let til klistret: bløde kæber, skarpe værktøjer | Isolering, lav friktion, kemiske og sliddele |
Overfladebehandlinger
Tilgængelige behandlinger omfatter Type II og Type III (hård) eloxering, kemisk konverteringsbehandling, passivering, kemisk og elektrolytisk nikkelforbelægning, glasperleblæsning, polering og industrimaling, udført efter tegning og verificeret inden afsendelse.
| Overfladebehandling | Hvad den gør | Angiv den når |
|---|---|---|
| Som bearbejdet | Værktøjsspor efterlades synlige; Ra typisk 1,6-3,2 µm | Delen kun skal fungere |
| Glasperleblæsning | Ensartet mat overflade, skjuler værktøjsspor | Designdele før eloxering |
| Eloxering Type II | Opbygger et oxidlag; farvemuligheder | Aluminiumsudseende plus moderat korrosions- og slidesikkerhed |
| Hårdeloxering Type III | Tykkere, hårdere oxidlag | Glidende eller slidte aluminiumsflader |
| Chromatering (conversion coat) | Tynd beskyttelsesfilm, der forbliver ledende | Elektrisk binding eller jordforbindelse på aluminium |
| Kemisk nikkelforinkning | Ensartet, hårdt, korrosionsbestandigt lag | Slid plus korrosion, også inde i boringer |
| Forsinking (zink) | Økonomisk offerbeskyttelse mod korrosion | Ståldele indendørs eller i beskyttet miljø |
| Pulverlakering | Tykt, holdbart, dekorativt lag | Udseendet er kravet |
| Passivering | Fjerner frit jern og genskaber oxidfilmen | Rustfrit stål efter bearbejdning |
| Spændingsudligning / varmebehandling | Aflaster indre spændinger før eller efter skæring | Tynde vægge og snævre tolerancer, der skal overleve bearbejdningen |
Tolerancer
Standardtolerancer følger ISO 2768 medium, mens vi rutinemæssigt holder ±0,05 mm (±0,002 in) og kan opnå detaljer ned til ±0,005 mm (±0,0002 in) afhængigt af delens geometri, materiale og kontrolmetode.
| Tegningsangivelse | Hvad den kræver | Effekt på pris og leveringstid |
|---|---|---|
| Generel: ±0,25 mm / ±0,010 in | Standardværktøj, målingskontrol | Basisniveau: intet tillæg |
| Standard: ±0,13 mm / ±0,005 in | Maskine i god stand, førstestykkekontrol | Lille tillæg; det sædvanlige tilbudsgrundlag |
| Snæver: ±0,025 mm / ±0,001 in | Slebet eller diamantværktøj, temperaturstyring, CMM | Trinskift: langsommere skær plus fuld kontrol |
| Præcision: ±0,013 mm / ±0,0005 in | Finskær, grænsemål, kontrolleret miljø | Bearbejdningen dominerer prisen; ofte en separat operation |
| Position / vinklighed (GD&T) | Datumstyring, én opspænding hvor detaljer hænger sammen | Afhænger af, hvor mange opspændinger datumet spænder over |
| Overfladeruhed Ra 0,8 µm eller finere | Finere toothed fremføring, polering eller finskæring | Tilføjer et processtrin, ikke blot bearbejdningstid |
Nøglespecifikationer
| Specification | Value |
|---|---|
| tolerance | +/- 0.002 in |
| tolerance | +/- 0.0005 in |
| tolerance | ±0.01 mm |
Procesmuligheder
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Ofte stillede spørgsmål
Hvad er minimumsbestillingsmængden for bearbejdning til luftfarten?
Der er ingen fast MOQ. Vi accepterer enkeltstykke-prototypeordrer og broproduktionskørsler, selvom stykprisen forbedres markant ved højere volumener. Mange luftfartsprogrammer starter med 1–10 førstestykker til kvalificering og går derefter til tilbagevendende ordrer på 50–500+ dele. Angiv dit forventede årlige forbrug i RFQ'en, så vi kan prissætte volumenpriser korrekt.
Hvor lang tid tager det at producere luftfartsdele?
Leveringstider afhænger af kompleksitet, materialeadgang og krav til overfladebehandling. Prototyper i almindelige legeringer som 6061-aluminium afsendes typisk inden for 5–15 arbejdsdage. Dele med specialmaterialer, snæverttoleranset kontrol eller flere behandlingstrin tager generelt 3–6 uger. Førstestykkeinspektion og certificeringsdokumentation tilføjer tid, så indbyg det i din tidsplan for flykritiske eller kvalificeringsdele.
Hvilke filer skal jeg indsende for at få et tilbud?
Send 3D CAD-filer i formatet STEP eller IGES sammen med 2D-tegninger, der specificerer tolerancer, kritiske mål, materiale, overfladebehandling og kontrolkrav. Er tegningerne ufuldstændige, kan vores ingeniørteam påpege tvetydigheder inden tilbuddet. For programmer med eksportkontrolrestriktioner som ITAR: nævn det i din RFQ, så vi kan bekræfte de gældende krav på forhånd.
Hvilken kvalitetsdokumentation følger med luftfartsdele?
Standardleverancer omfatter en måleteknisk kontrolrapport og materialecertifikater sporbar til fabrikken. På anmodning leverer vi førstestykkeinspektionsrapporter (FAI), samsvargodkendelser og fuld materialesporbarhed. Fordi dokumentationskravene varierer på tværs af luftfartsprogrammer, så list de rapporter, du behøver, i din RFQ, så tilbudsprisen afspejler hele kontrolomfanget.
Hvordan beskyttes mine designdata?
Designfiler bruges kun til at afgive tilbud på og producere dine dele, og NDA'er kan underskrives, før tekniske data udleveres. Datahåndtering følger dokumenteret praksis, og adgang er begrænset til det ingeniørpersonale, der er tildelt dit projekt. For eksportkontrollerede designs bekræfter vi gældende restriktioner på forhånd.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 3
- 3erp.comIndustry peer technical page
- focusedonmachining.comUnclassified source
- bakerindustriesinc.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).