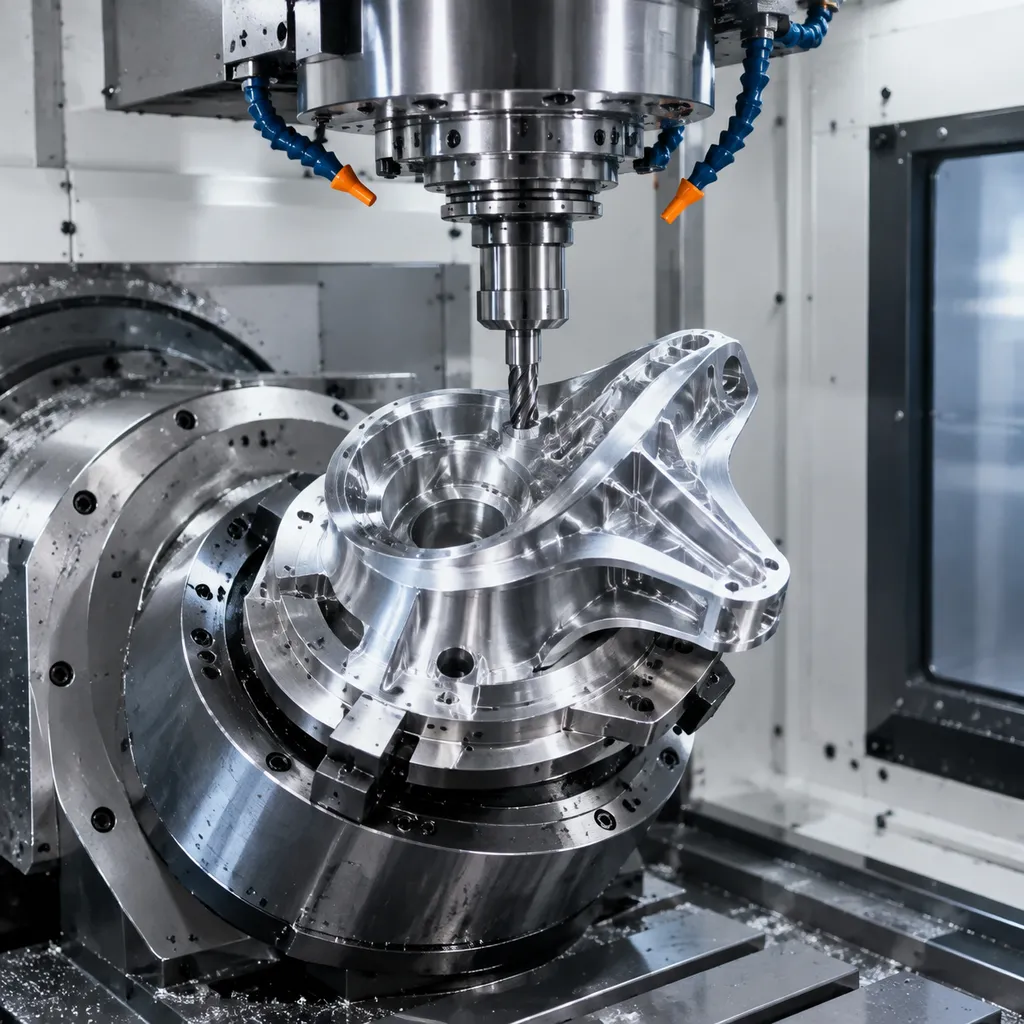
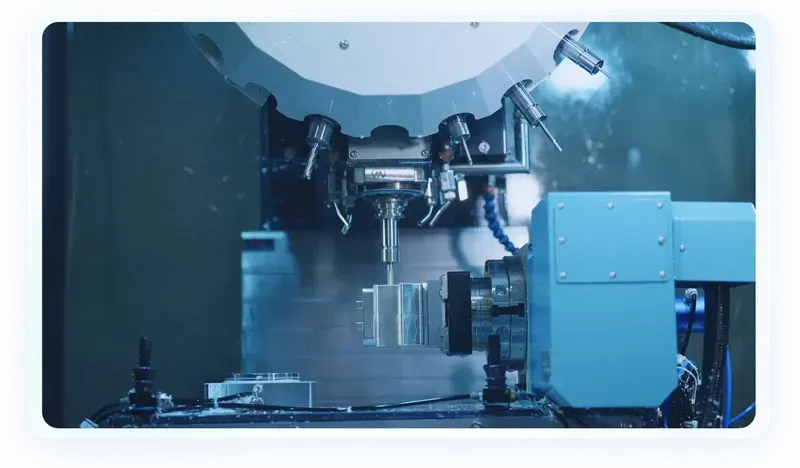
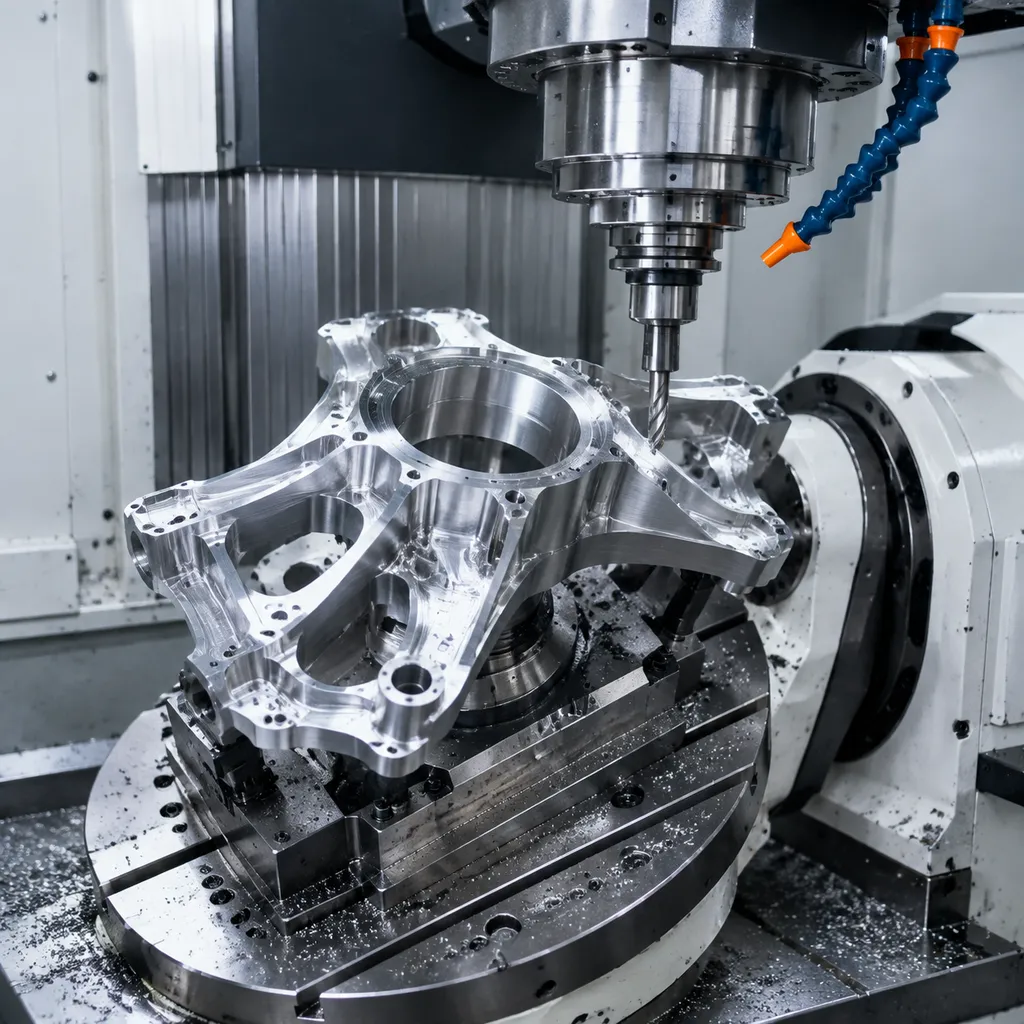
Die 5-Achsen-CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren, bei dem das Schneidwerkzeug entlang von drei linearen Achsen (X, Y, Z) bewegt wird, während das Werkstück oder die Spindel um zwei zusätzliche Achsen rotiert, die in der Regel mit A und B bezeichnet werden. Das Werkzeug kann das Bauteil daher aus fast jeder Richtung ohne erneutes Einspannen erreichen. Geometrien, die bei 3-Achsen-Maschinen mehrere Aufspannungen erfordern – wie Laufräder, Turbinenschaufeln, orthopädische Implantate, Winkelbleche – können in einer einzigen Aufspannung fertiggestellt werden.
Käufer wählen die 5-Achsen-Bearbeitung aus geometrischen und wirtschaftlichen Gründen, nicht aus ästhetischen. Komplexe Merkmale werden direkt zugänglich. Weniger Aufspannungen bedeuten weniger Bezugsverschiebungen, sodass zusammengehörige Merkmale engere Positionalbeziehungen zueinander einhalten. Ein Bauteil, das sonst drei oder vier separate Operationen durchlaufen müsste, kann oft in einem einzigen Arbeitsgang produziert werden, was die Durchlaufzeit, die Handhabung und die akkumulierte Fehleranfälligkeit reduziert. Obwohl die Stundensätze für 5-Achsen-Maschinen höher sind, sinkt die Gesamtkosten pro Bauteil häufig, sobald die Konsolidierung der Aufspannungen eingerechnet wird.
Der Unterschied zwischen einem zuverlässigen 5-Achs-Anbieter und einem mittelmäßigen liegt selten in der Maschinenliste. Es ist die Prozessgestaltung: Qualität der CAM-Programmierung, Vorrichtungskonstruktion, Werkzeugauswahl, Zwischenmessung und die Disziplin, geformte Oberflächen anhand der Zeichnung zu verifizieren. Als CNC-Fertigungshersteller fertigen wir Ihr Bauteil auf Ausrüstung, die auf seine Geometrie, sein Material und sein Volumen abgestimmt ist – mit technischer Prüfung vor dem Angebot und Prüfdokumentation bei der Lieferung.
Kompetenzen
- Die Bearbeitung in einer einzigen Aufspannung hält alle Merkmale auf einen Bezug bezogen und reduziert den akkumulierten Positionsfehler zwischen zusammengehörigen Oberflächen.
- Komplexe Geometrien wie Hinterschnitte, zusammengesetzte Winkel und konturierte Profile werden ohne spezielle Vorrichtungen bearbeitbar.
- Weniger Aufspannungen und weniger Teilehandhabung verkürzen die Durchlaufzeiten bei komplexen Teilen im Vergleich zu 3-Achsen-Workflows mit mehreren Operationen.
- Kürzere, steifere Schneidwerkzeuge erreichen tiefe und geneigte Merkmale mit besserer Oberflächenbeschaffenheit und Dimensionskontrolle.
- Geringere Vorrichtungs- und Rüstaufwendungen machen die 5-Achsen-Bearbeitung für Prototypen und Kleinserien wirtschaftlich.
- Die durch CAM gesteuerte Wiederholgenauigkeit der Werkzeugwege unterstützt eine konsistente, dokumentierte Qualität vom Erstteil bis zu wiederkehrenden Produktionsaufträgen.
- Ein Lieferant vom Angebot bis zur Lieferung – eine einzige technische Prüfung, ein Produktionsplan und ein Lieferpunkt – anstatt mehrere spezialisierte Anbieter zu koordinieren.
Typische Werkstoffe
Aluminium 7075/6061, Titan Ti-6Al-4V, nichtrostender Stahl 17-4PH/316, Inconel auf Anfrage, technische Kunststoffe.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Wie bearbeitet, Eloxieren, Passivieren, Polieren, Glasperlstrahlen.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
±0,01 mm typisch bei kritischen Merkmalen; auf Anfrage mit CMM-Berichten verifiziert.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Wichtige Spezifikationen
| Specification | Value |
|---|---|
| tolerance | ±0.01mm |
| lead time | 10–18 days |
| tolerance | ±0.013 mm |
| tolerance | ±.0004 in |
| lead time | 10 days |
| lead time | 16 days |
| lead time | 60 days |
| tolerance | 0.02 mm |
| tolerance | ±0.01 mm |
| tolerance | ±0.005 mm |
| tolerance | ±0.005 to ±0.01 mm |
| tolerance | ±0.005–0.01 mm |
Prozessoptionen
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Materials We Machine
- AL 6061
- AL 7075
- PEEK
- SS 316L
- Ti-6Al-4V
- Titanium
- aluminum
- metal
Common Applications
- Actuator Housings
- Aerodynamic surfaces
- Aerospace Brackets
- Automotive Development
- Die-cast tools
- Electric Car
- End-Effector Structures
- Engine Brackets
- Internal cooling passages
- Medical Implants
- Medical and Laboratory Equipment
- Medical instrumentation
- Patient-specific prosthetics
- Ported manifolds
- Premium Audio Enclosure
- Production parts
- Production tooling with compound angles
- Stainless Steel Satellite Hardware
- Structural brackets with compound mounting angles
- Surface Finish
- Titanium Implants
- Titanium UAV Brackets
- Turning
- Wrist Joint Bodies
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Häufige Fragen
Was benötigen Sie für ein Angebot an einem 5-Achsen-Bauteil?
Ein 3D-CAD-Modell (STEP oder IGES bevorzugt) sowie eine 2D-Zeichnung mit Toleranzen, Bezügen, Material und Oberflächenfinish. Fügen Sie Stückzahl und Ihr gewünschtes Lieferdatum bei. Wenn Sie nur ein Modell haben, können wir es anbieten und Toleranzannahmen zur Bestätigung markieren.
Wie unterscheidet sich simultane 5-Achsen-Bearbeitung von 3+2-Bearbeitung?
Bei 3+2 wird das Werkstück zwischen den Schnittbewegungen in festen Winkeln positioniert. Bei der simultanen 5-Achsen-Bearbeitung bewegen sich alle fünf Achsen während des Schnitts, was für Laufräder, Schaufeln und kontinuierliche Konturen unerlässlich ist und im Allgemeinen eine bessere Oberflächenbeschaffenheit auf komplexen gekrümmten Oberflächen liefert.
Kann ich einen einzelnen Prototyp bestellen und später auf die Produktion hochskalieren?
Ja. Das gleiche CAM-Programm und die gleiche Aufspannlogik werden vom Erstteil bis zu wiederkehrenden Aufträgen übertragen, sodass prototypgenehmigte Teile in der Serie konsistent reproduziert werden.
Welche Qualitätsdokumentation ist verfügbar?
Die Dimensionsprüfung gemäß Ihrer Zeichnung ist Standard. Materialzertifikate, Erstprüfberichte und Oberflächen- oder Härteprüfberichte können in der Angebotsphase spezifiziert werden.
Wann ist 5-Achsen günstiger als 3-Achsen-Bearbeitung?
Wenn es Operationen einspart. Wenn ein Bauteil drei oder vier Ausrichtungen benötigt, kann die Konsolidierung in einer einzigen 5-Achsen-Aufspannung die Vorrichtungs-, Handhabungs- und Durchlaufkosten so weit senken, dass die höheren Maschinensätze ausgeglichen werden.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 2
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.