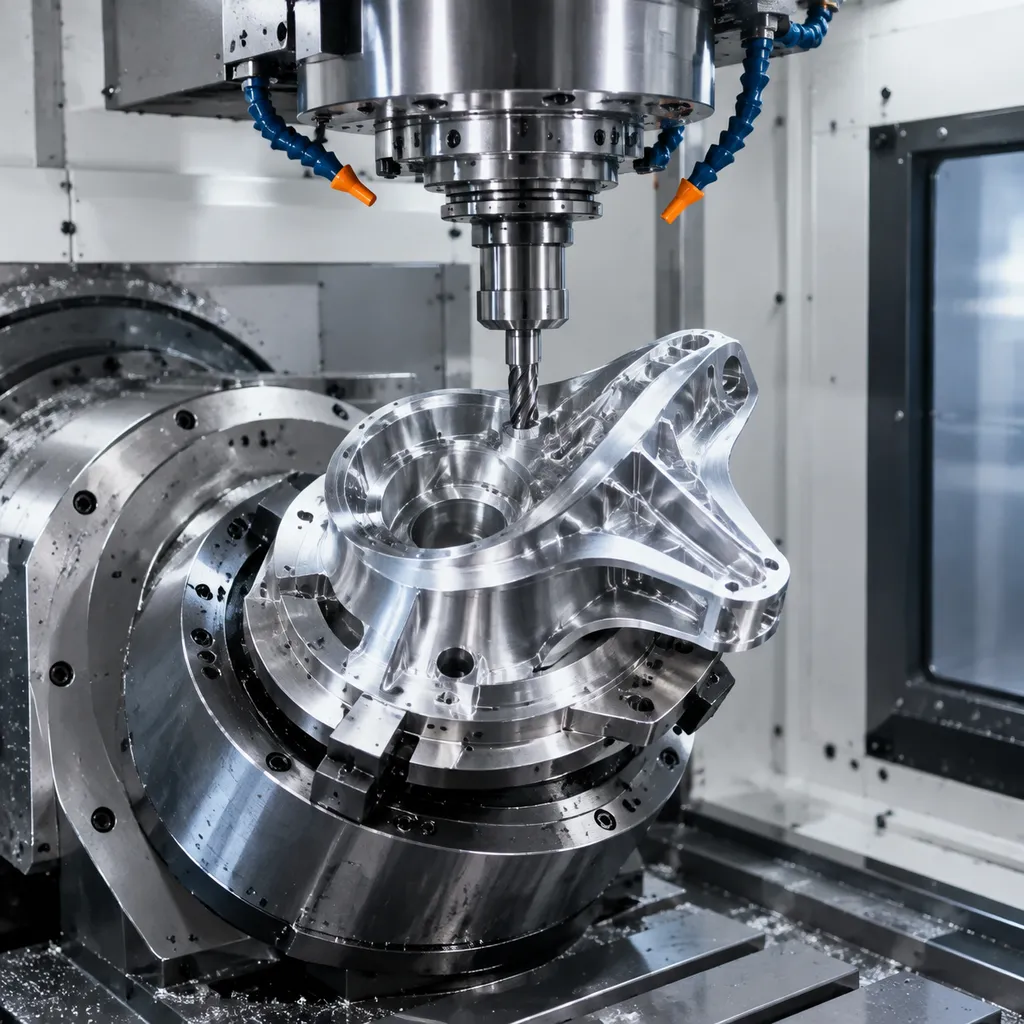
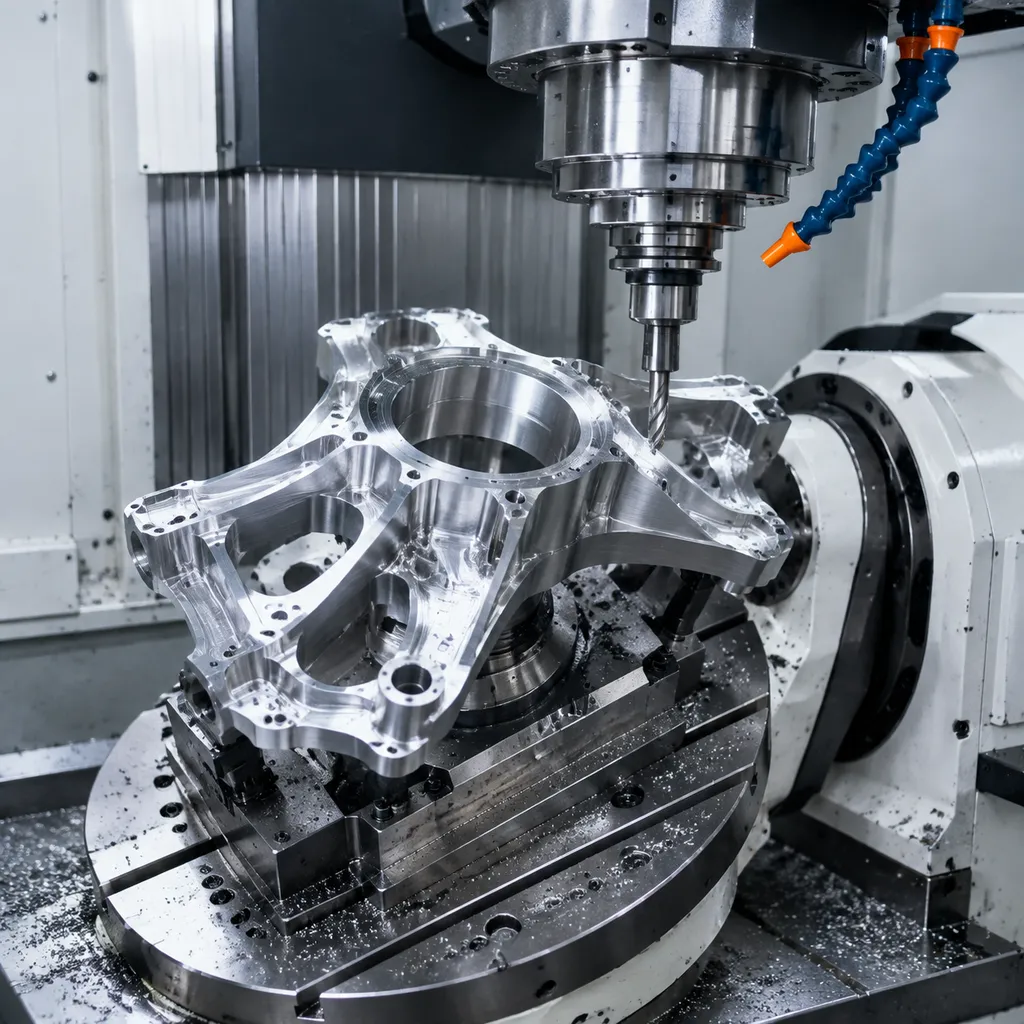
Pětiosé CNC obrábění je subtraktivní výrobní proces, při němž se řezný nástroj pohybuje podél tří lineárních os (X, Y, Z), zatímco obrobek nebo vřeteno se otáčí na dvou dalších osách, obvykle označených A a B. Nástroj proto může přistupovat k dílu téměř z libovolného směru bez znovupřichycení. Geometrie, které by na 3osém zařízení vynucovaly práci v několika upnutích — oběžná kola, lopatky turbín, ortopedické implantáty, konzole se složenými úhly — lze dokončit v jediném upnutí.
Kupující volí 5osé obrábění z geometrických a ekonomických důvodů, ne kosmetických. Složité prvky se stanou přímo dosažitelnými. Méně upnutí znamená méně posunů referencí, takže související prvky si udržují těsnější vzájemné polohové vztahy. Díl, který by jinak procházel třemi či čtyřmi samostatnými operacemi, lze často vyrobit v jedné, což zkracuje dodací lhůtu, manipulaci i kumulovanou chybu. Ačkoli jsou hodiny 5osého stroje dražší, celkové náklady na kus často klesnou, jakmile se zohlední konsolidace upnutí.
Rozdíl mezi spolehlivým a průměrným dodavatelem 5osého obrábění spočívá zřídka v seznamu strojů. Spočívá v procesním inženýrství: kvalitě CAM programování, konstrukci přípravků, výběru nástrojů, měření během obrábění a disciplíně ověřovat tvarované plochy podle výkresu. Jako výrobce CNC obrábění nasazujeme váš díl na zařízení přizpůsobené jeho geometrii, materiálu a objemu — s inženýrským posouzením před nabídkou a kontrolní dokumentací při dodání.
Možnosti výroby
- Obrábění v jednom upnutí drží všechny prvky vztazené k jedné referenci a snižuje kumulovanou polohovou chybu mezi souvisejícími plochami.
- Složitá geometrie, jako jsou podřezy, složené úhly a tvarované profily, se stane obrábitelnou bez speciálních přípravků.
- Méně upnutí a méně manipulace s dílem zkracuje dodací lhůty u složitých dílů ve srovnání s vícerežimovými 3osými postupy.
- Kratší a tužší řezné nástroje dosáhnou hlubokých a šikmých prvků s lepší drsností povrchu a kontrolou rozměrů.
- Nižší režie přípravků a nastavení činí 5osé obrábění ekonomickým pro prototypy a výrobu malých až středních sérií.
- Opakovatelnost CAM vedených drah nástroje podporuje stálou, dokumentovanou jakost dílů od prvního kusu až po opakované výrobní objednávky.
- Jeden dodavatel od nabídky po dodání — jediné inženýrské posouzení, jeden výrobní plán a jedno místo dodání — místo koordinace několika specializovaných dodavatelů.
Typické materiály
Hliník 7075/6061, titan Ti-6Al-4V, nerezová ocel 17-4PH/316, Inconel na požádání, technické plasty.
| Materiál / jakost | Typický stav | Obrábělnost | Kde se hodí |
|---|---|---|---|
| Hliník 6061 | T6 (postříbený a uměle stařený) | Snadné: dobře obrobitelný, dobrá kontrola třísek | Konzole, skříně, přípravky, prototypy až po sérii |
| Hliník 7075 | T6 / T651 | Náročnější: větší opotřebení nástroje, nutná tuhá upnutí | Vysokopevné díly citlivé na hmotnost; nesvařuje se |
| Nerezová ocel 304 / 304L | Žíhaná | Ztuhuje deformací: nižší řezné rychlosti, kladné posuvy | Obecná odolnost proti korozi, potravinářské a procesní zařízení |
| Nerezová ocel 316 / 316L | Žíhaná | Tvárnější než 304: větší opotřebení nástroje | Vystavení chloridům, prostředí mořské, lékařské a farmaceutické |
| Uhlíková ocel 1018 / 1045 | Válcovaná za tepla / normalizovaná | Snadná až střední; vyžaduje ochranu proti korozi | Hřídele, plechy, svařovací sestavy, korpusy nástrojů |
| Mosaz C360 | H02 polotvrdá | Vynikající: vysoké rychlosti, čistý povrch | Armatury, pánve, spojky, dekorativní díly |
| Měď C110 | Žíhaná / H02 | Lepkavá: ostré nástroje a velké úhly čela | Vodivost, přípojnice, tepelný management |
| Titan Grade 5 (Ti-6Al-4V) | Dodací žíhání | Obtížné: nízké rychlosti, kontrola tepla, opotřebení nástroje | Letectví, zdravotnictví a lehké vysoce pevné díly |
| Technické plasty (POM, PEEK, PA) | Extrudované / žíhané | Snadné až lepkavé: měkké čelisti, ostré nástroje | Izolace, nízké tření, chemicky namáhané a opotřebovávané díly |
Povrchové úpravy
Po obrábění, eloxování, pasivace, leštění, skleněné brokování.
| Povrchová úprava | Co dělá | Kdy ji specifikovat |
|---|---|---|
| Po obrábění | Viditelné stopy po nástroji; Ra typicky 1.6-3.2 µm | Když díl musí jen fungovat |
| Skleněné brokování | Jednotný matný povrch, zakrývá stopy po nástroji | Vizuální díly před eloxováním |
| Eloxování typ II | Vytváří oxidovou vrstvu; barevné varianty | Vzhled hliníku plus mírná odolnost proti korozi a opotřebení |
| Tvrdé eloxování typ III | Silnější, tvrdší oxidová vrstva | Klouzavé nebo opotřebovávané hliníkové plochy |
| Chromátování | Tenký ochranný film, který zůstává vodivý | Elektrické spojování nebo uzemnění na hliníku |
| Chemické niklování | Jednotná, tvrdá, korozivzdorná vrstva | Opotřebení plus koroze, i uvnitř otvorů |
| Zinkování | Ekonomická obětovaná ochrana proti korozi | Ocelové díly v interiéru nebo chráněném prostředí |
| Práškové lakování | Silná, trvanlivá, dekorativní vrstva | Když požadavkem je vzhled |
| Pasivace | Odstraňuje volné železo a obnovuje oxidový film | Nerezové díly po obrábění |
| Popouštění napětí / tepelné zpracování | Uvolňuje vnitřní napětí před obráběním nebo po něm | Tenké stěny a přísné tolerance, které musí obrábění přežít |
Tolerance
±0.01 mm typicky u kritických prvků; ověřeno zprávami z CMM na požádání.
| Označení na výkresu | Co vyžaduje | Dopad na cenu a dodací lhůtu |
|---|---|---|
| Obecná: ±0.25 mm / ±0.010 in | Standardní nástroje, kontrola rozměrů | Základ: žádná přirážka |
| Standardní: ±0.13 mm / ±0.005 in | Stroj v dobrém stavu, kontrola prvního kusu | Malá přirážka; obvyklý standard při nabízení |
| Přísná: ±0.025 mm / ±0.001 in | Broušené nebo diamantové nástroje, kontrola teploty, CMM | Skoková změna: pomalejší řezy plus plná kontrola |
| Přesná: ±0.013 mm / ±0.0005 in | Předlisky, měrky, řízené prostředí | Cenu určuje obrábění; často samostatná operace |
| Poloha / úhlovost (GD&T) | Kontrola referencí, jedno upnutí pro související prvky | Záleží na tom, přes kolik upnutí reference sahá |
| Povrchová drsnost Ra 0.8 µm a jemnější | Jemnější kroky, leštění nebo dokončovací průchod | Přidává procesní krok, nejen čas obrábění |
Klíčové specifikace
| Specification | Value |
|---|---|
| tolerance | ±0.01mm |
| lead time | 10–18 days |
| tolerance | ±0.013 mm |
| tolerance | ±.0004 in |
| lead time | 10 days |
| lead time | 16 days |
| lead time | 60 days |
| tolerance | 0.02 mm |
| tolerance | ±0.01 mm |
| tolerance | ±0.005 mm |
| tolerance | ±0.005 to ±0.01 mm |
| tolerance | ±0.005–0.01 mm |
Možnosti procesu
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Materials We Machine
- AL 6061
- AL 7075
- PEEK
- SS 316L
- Ti-6Al-4V
- Titanium
- aluminum
- metal
Common Applications
- Actuator Housings
- Aerodynamic surfaces
- Aerospace Brackets
- Automotive Development
- Die-cast tools
- Electric Car
- End-Effector Structures
- Engine Brackets
- Internal cooling passages
- Medical Implants
- Medical and Laboratory Equipment
- Medical instrumentation
- Patient-specific prosthetics
- Ported manifolds
- Premium Audio Enclosure
- Production parts
- Production tooling with compound angles
- Stainless Steel Satellite Hardware
- Structural brackets with compound mounting angles
- Surface Finish
- Titanium Implants
- Titanium UAV Brackets
- Turning
- Wrist Joint Bodies
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Často kladené dotazy
Co potřebujete k nacenění 5osého dílu?
3D CAD model (nejlépe STEP nebo IGES) plus 2D výkres s tolerancemi, referencemi, materiálem a povrchovou úpravou. Přidejte množství a cílové datum dodání. Máte-li jen model, můžeme jej nacenit a označit předpoklady o tolerancích k vašemu potvrzení.
Čím se současné 5osé obrábění liší od obrábění 3+2?
U 3+2 se díl pozicuje v pevných úhlech mezi řeznými pohyby. Současné 5osé obrábění pohybuje všemi pěti osami během řezu, což je nezbytné u oběžných kol, lopatek a souvislých tvarů a obecně dává lepší drsnost povrchu na složitých zakřivených plochách.
Můžu objednat jediný prototyp a později přejít na výrobu?
Ano. Stejný CAM program a logika nastavení se přenáší od prvního kusu k opakovaným objednávkám, takže prototypem schválené díly se v sériích reprodukují stále stejně.
Jaká jakostní dokumentace je k dispozici?
Dimenzionální kontrola podle vašeho výkresu je standardem. Certifikáty materiálů, protokoly o kontrole prvního kusu a zprávy o povrchu nebo tvrdosti lze specifikovat už ve fázi nabídky.
Kdy stojí 5osé obrábění méně než 3osé?
Když odstraní operace. Pokud díl vyžaduje tři nebo čtyři orientace, konsolidace do jednoho 5osého upnutí může ušetřit na přípravcích, manipulaci i lhůtě dost na to, aby pokryla vyšší sazbu stroje.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 2
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Související služby
Capability commitments on this page are owner-confirmed (2026-09-21).