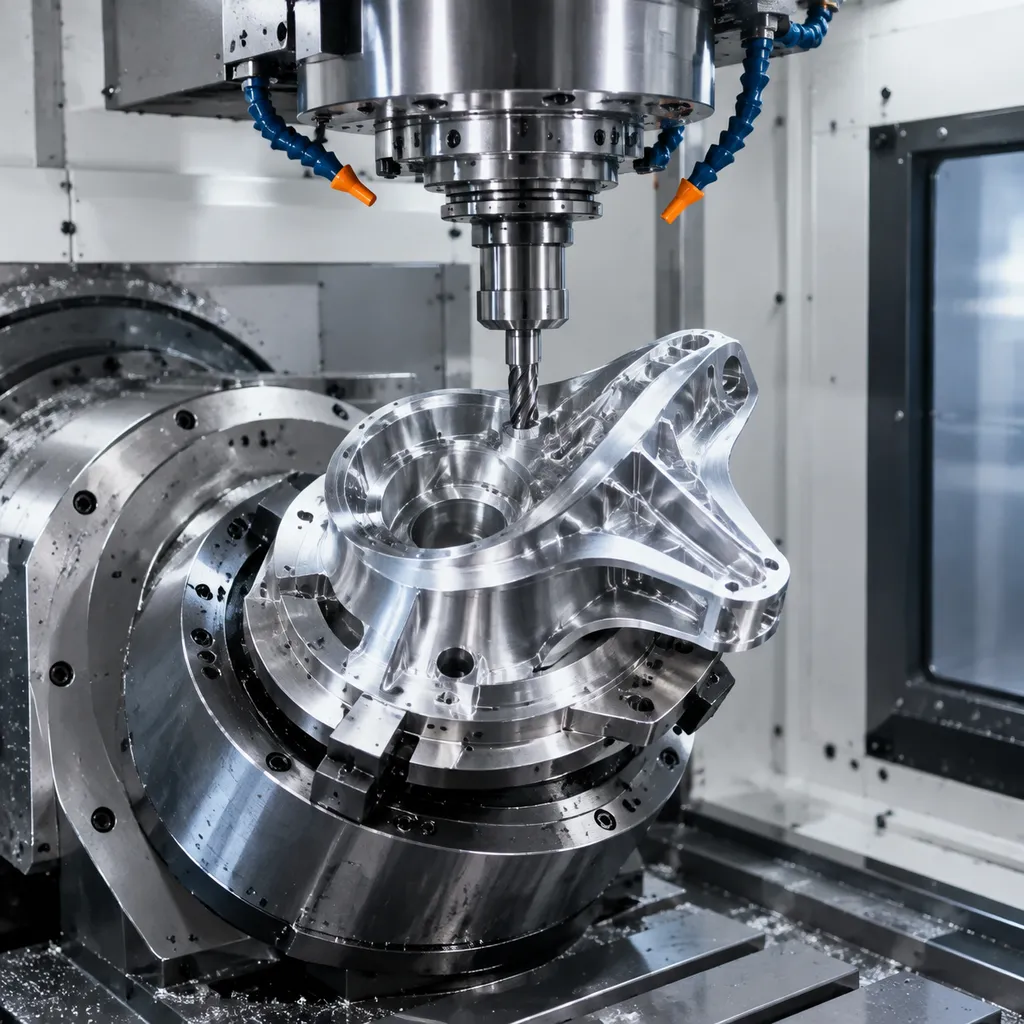
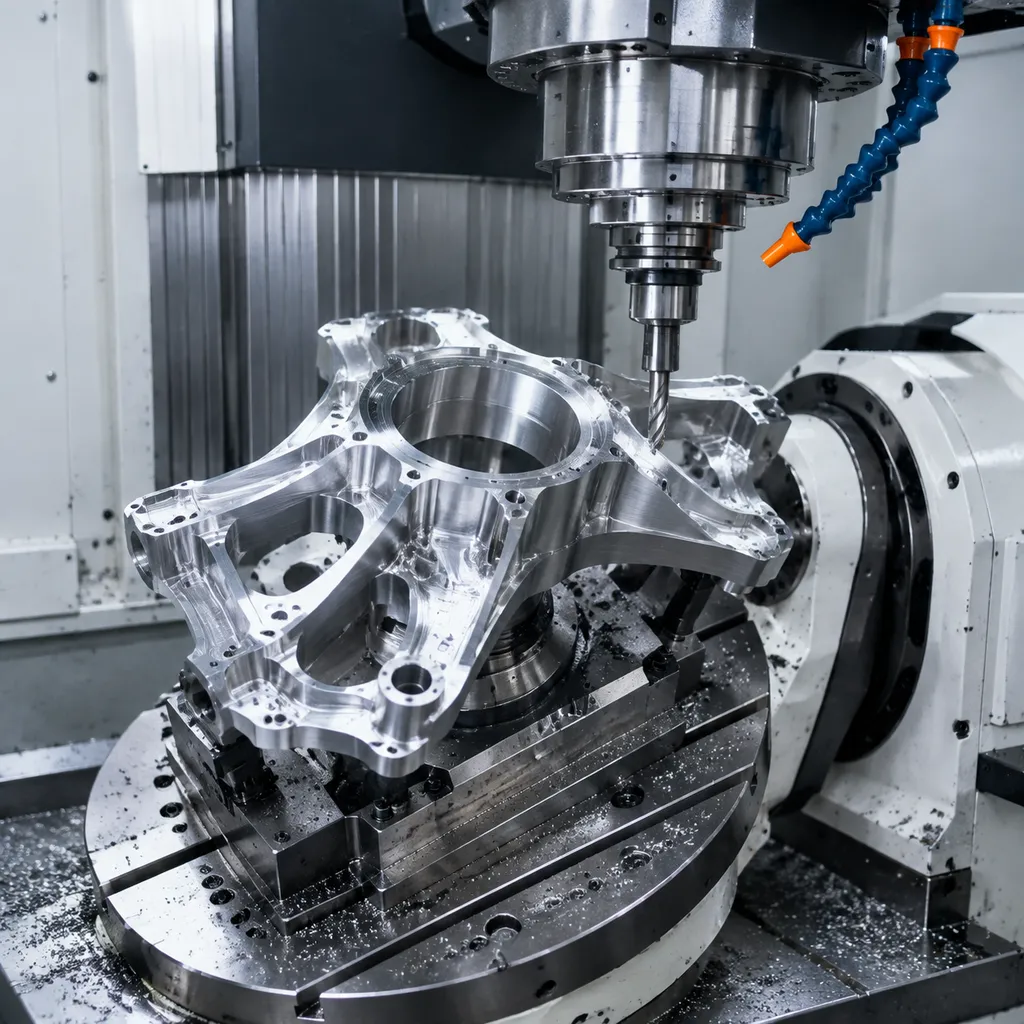
Η CNC κατεργασία πέντε αξόνων είναι αφαιρετική διαδικασία παραγωγής κατά την οποία το εργαλείο κοπής κινείται σε τρεις γραμμικούς άξονες (X, Y, Z) ενώ το κατεργαζόμενο τεμάχιο ή ο άξονας περιστρέφεται σε δύο πρόσθετους άξονες, τυπικά με ονομασία A και B. Το εργαλείο μπορεί επομένως να προσεγγίσει το τεμάχιο από σχεδόν κάθε κατεύθυνση χωρίς επανεκμίσχωση. Γεωμετρίες που επιβάλλουν κατεργασία πολλαπλών φάσεων σε εξοπλισμό 3 αξόνων — πτερύγια, πτερύγια στροβίλων, ορθοπαιδικά εμφυτεύματα, βάσεις σύνθετων γωνιών — μπορούν να ολοκληρωθούν σε ένα πάνωμα.
Οι αγοραστές επιλέγουν κατεργασία 5 αξόνων για γεωμετρικούς και οικονομικούς λόγους, όχι αισθητικούς. Τα σύνθετα χαρακτηριστικά γίνονται άμεσα προσβάσιμα. Λιγότερα πάνωματα σημαίνουν λιγότερες μετατοπίσεις σημείων αναφοράς, οπότε σχετιζόμενα χαρακτηριστικά διατηρούν στενότερες αμοιβαίες θέσεις. Ένα τεμάχιο που διαφορετικά θα περνούσε από τρεις ή τέσσερις ξεχωριστές λειτουργίες συχνά παράγεται σε μία, μειώνοντας χρόνο παράδοσης, χειρισμούς και συσσωρευμένο σφάλμα. Αν και οι τιμές μηχανωφώρας 5 αξόνων είναι υψηλότερες, το συνολικό κόστος ανά τεμάχιο συχνά πέφτει μόλις συνυπολογιστεί η ενοποίηση πάνωματος.
Η διαφορά μεταξύ ενός αξιόπιστου και ενός μέτριου προμηθευτή 5 αξόνων σπάνια έγκειται στη λίστα μηχανημάτων. Είναι η μηχανική της διαδικασίας: ποιότητα προγραμματισμού CAM, σχεδίαση στήριξης, επιλογή εργαλείων, μέτρηση εντός διαδικασίας και η πειθαρχία επαλήθευσης των καμπύλων επιφανειών έναντι του σχεδίου. Ως κατασκευαστής CNC κατεργασίας, εκτελούμε το τεμάχιό σας σε εξοπλισμό προσαρμοσμένο στη γεωμετρία, το υλικό και τον όγκο του — με μηχανική ανασκόπηση πριν την τιμολόγηση και τεκμηρίωση ελέγχου στην παράδοση.
Δυνατότητες
- Η κατεργασία ενός πάνωματος διατηρεί όλα τα χαρακτηριστικά αναφερόμενα σε ένα σημείο αναφοράς, μειώνοντας το συσσωρευμένο σφάλμα τοποθέτησης μεταξύ σχετιζόμενων επιφανειών.
- Σύνθετη γεωμετρία όπως υπερκείμενα, σύνθετες γωνίες και διαμορφωμένα προφίλ καθίσταται κατεργάσιμη χωρίς ειδικά καλουπώματα.
- Λιγότερα πάνωματα και λιγότεροι χειρισμοί τεμαχίων συντομεύουν τους χρόνους παράδοσης σύνθετων τεμαχίων σε σχέση με ροές 3 αξόνων πολλαπλών λειτουργιών.
- Κοντύτερα, πιο άκαμπτα εργαλεία κοπής φτάνουν σε βαθιά και γωνιακά χαρακτηριστικά με καλύτερο φινίρισμα και διαστασιολόγιο έλεγχο.
- Χαμηλότερο κόστος καλουπώματος και πάνωματος κάνει τη κατεργασία 5 αξόνων οικονομική για πρωτότυπα και παραγωγή μικρών-μεσαίων σειρών.
- Η επαναληψιμότητα διαδρομών μέσω CAM υποστηρίζει σταθερή, τεκμηριωμένη ποιότητα από το πρώτο δείγμα έως τις επαναλαμβανόμενες παραγγελίες παραγωγής.
- Ένας προμηθευτής από προσφορά έως παράδοση — μία μηχανική ανασκόπηση, ένα πρόγραμμα παραγωγής και ένα σημείο παράδοσης — αντί συντονισμού πολλών εξειδικευμένων προμηθευτών.
Τυπικά υλικά
Αλουμίνιο 7075/6061, τιτάνιο Ti-6Al-4V, ανοξείδωτος χάλυβας 17-4PH/316, Inconel κατόπιν αιτήματος, τεχνικά πλαστικά.
| Υλικό / ποιότητα | Τυπική κατάσταση | Κατεργασιμότητα | Πού ταιριάζει |
|---|---|---|---|
| Αλουμίνιο 6061 | T6 (σκληρυνμένο εν διαλύσει και γηρασμένο) | Εύκολο: ελεύθερη κοπή, καλός έλεγχος ιχνών | Βάσεις, περιβλήματα, καλουπώσεις, πρωτότυπα έως παραγωγή |
| Αλουμίνιο 7075 | T6 / T651 | Δυσκολότερο: μεγαλύτερη φθορά εργαλείου, απαιτούνται άκαμπτα πάνωματα | Τεμάχια υψηλής αντοχής, κρίσιμα για βάρος· ακατάλληλα για συγκόλληση |
| Ανοξείδωτος 304 / 304L | Ανόπτητος | Σκληραίνει εν ψυχρώ: χαμηλότερες ταχύτητες, θετική τροφοδοσία | Γενική αντοχή στη διάβρωση, εξοπλισμός τροφίμων και διεργασιών |
| Ανοξείδωτος 316 / 316L | Ανόπτητος | Σκληρότερος από 304: μεγαλύτερη φθορά εργαλείου | Εκθέσεις σε χλωρίδια, ναυτιλία, ιατρική και φαρμακευτική |
| Ανθρακούχος χάλυβας 1018 / 1045 | Ως έλαση / κανονικοποιημένος | Εύκολο έως μέτριο· χρειάζεται προστασία από οξείδωση | Άξονες, πλάκες, συγκολλούμενα συγκροτήματα, σώματα εργαλείων |
| Ορείχαλκος C360 | H02 μισόσκληρος | Εξαιρετικός: υψηλές ταχύτητες, καθαρές επιφάνειες | Εξαρτήματα, χωνιά, συνδετήρες, διακοσμητικά τεμάχια |
| Χαλκός C110 | Ανόπτητος / H02 | Δύσκολος (κολλώδης): κοφτερά εργαλεία και μεγάλες γωνίες ολίσθησης | Αγωγιμότητα, πίνακες διανομής, θερμική διαχείριση |
| Τιτάνιο Grade 5 (Ti-6Al-4V) | Ανόπτητο εργοστασίου | Δύσκολο: χαμηλές ταχύτητες, έλεγχος θερμότητας, φθορά εργαλείου | Αεροπορία, ιατρική και ελαφρά τεμάχια υψηλής αντοχής |
| Τεχνικά πλαστικά (POM, PEEK, PA) | Εξωθήθηκε / ανόπτη | Εύκολο έως δύσκολο: μαλακά σιαγόνια, κοφτερά εργαλεία | Μόνωση, χαμηλή τριβή, χημικά τεμάχια και τεμάχια φθοράς |
Φινιρίσματα
Ως κατεργασμένο, ανοδίωση, παθητικοποίηση, στίλβωση, εμβολισμός με σφαιρίδια.
| Φινίρισμα | Τι κάνει | Ορίστε το πότε |
|---|---|---|
| Ως κατεργασμένο | Ίχνη εργαλείου ορατά· Ra τυπικά 1.6-3.2 µm | Το τεμάχιο χρειάζεται μόνο να λειτουργεί |
| Εμβολισμός με σφαιρίδια | Ομοιογενής ματ επιφάνεια, κρύβει ίχνη εργαλείου | Ορατά τεμάχια πριν την ανοδίωση |
| Ανοδίωση Τύπου II | Δημιουργεί στρώμα οξειδίου· επιλογές χρώματος | Όψη αλουμινίου με μέτρια αντοχή σε διάβρωση και φθορά |
| Σκληρή ανοδίωση Τύπου III | Πιο παχύ, σκληρότερο στρώμα οξειδίου | Ολισθαίνουσες ή που φθείρονται επιφάνειες αλουμινίου |
| Επικάλυψη χρωμικού | Λεπτό προστατευτικό υμένιο που παραμένει αγώγιμο | Ηλεκτρική σύνδεση ή γείωση σε αλουμίνιο |
| Χημικό νικέλιο | Ομοιογενές, σκληρό, ανθεκτικό στη διάβρωση στρώμα | Φθορά plus διάβρωση, συμπεριλαμβανομένων οπών |
| Επικασσιτέρωση (γαλβάνιση) | Οικονομική θυσιαστική προστασία από διάβρωση | Τεμάχια χάλυβα σε εσωτερική ή προστατευμένη χρήση |
| Βαφή σκόνης | Παχύ, ανθεκτικό, διακοσμητικό στρώμα | Η εμφάνιση είναι η απαίτηση |
| Παθητικοποίηση | Αφαιρεί ελεύθερο σίδηρο και επαναφέρει το υμένιο οξειδίου | Τεμάχια ανοξείδωτου μετά την κατεργασία |
| Αποφόρτιση τάσεων / θερμική κατεργασία | Εξουδετερώνει εσωτερικές τάσεις πριν ή μετά την κοπή | Λεπτά τοιχώματα και στενές ανοχές που πρέπει να επιβιώσουν της κατεργασίας |
Ανοχές
±0.01 mm τυπικά σε κρίσιμα χαρακτηριστικά· επαληθευμένα με δελτία CMM κατόπιν αιτήματος.
| Προδιαγραφή σχεδίου | Τι απαιτεί | Επίπτωση σε κόστος και χρόνο παράδοσης |
|---|---|---|
| Γενική: ±0.25 mm / ±0.010 in | Τυπικά εργαλεία, διαστασιολόγιος έλεγχος | Βάση: χωρίς επιβάρυνση |
| Τυπική: ±0.13 mm / ±0.005 in | Μηχανή σε καλή κατάσταση, έλεγχος πρώτου δείγματος | Μικρή επιβάρυνση· η συνηθισμένη προεπιλογή τιμολόγησης |
| Στενή: ±0.025 mm / ±0.001 in | Τροχισμένα ή διαμαντένια εργαλεία, έλεγχος θερμοκρασίας, CMM | Αλλαγή επιπέδου: πιο αργές κοπές με πλήρη επιθεώρηση |
| Ακρίβειας: ±0.013 mm / ±0.0005 in | Πέρασμα φινιρίσματος, μέτρηση με όργανα, ελεγχόμενο περιβάλλον | Η κατεργασία καθορίζει την τιμή· συχνά ξεχωριστή λειτουργία |
| Θέση / γωνιότητα (GD&T) | Έλεγχος σημείου αναφοράς, ένα πάνωμα για σχετιζόμενα χαρακτηριστικά | Εξαρτάται από το πόσα πάνωματα εκτείνεται το σημείο αναφοράς |
| Φινίρισμα επιφάνειας Ra 0.8 µm ή λεπτότερο | Πιο λεπτά περάσματα, στίλβωση ή πέρασμα φινιρίσματος | Προσθέτει βήμα διαδικασίας, όχι μόνο χρόνο κατεργασίας |
Βασικές προδιαγραφές
| Specification | Value |
|---|---|
| tolerance | ±0.01mm |
| lead time | 10–18 days |
| tolerance | ±0.013 mm |
| tolerance | ±.0004 in |
| lead time | 10 days |
| lead time | 16 days |
| lead time | 60 days |
| tolerance | 0.02 mm |
| tolerance | ±0.01 mm |
| tolerance | ±0.005 mm |
| tolerance | ±0.005 to ±0.01 mm |
| tolerance | ±0.005–0.01 mm |
Επιλογές διαδικασίας
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Materials We Machine
- AL 6061
- AL 7075
- PEEK
- SS 316L
- Ti-6Al-4V
- Titanium
- aluminum
- metal
Common Applications
- Actuator Housings
- Aerodynamic surfaces
- Aerospace Brackets
- Automotive Development
- Die-cast tools
- Electric Car
- End-Effector Structures
- Engine Brackets
- Internal cooling passages
- Medical Implants
- Medical and Laboratory Equipment
- Medical instrumentation
- Patient-specific prosthetics
- Ported manifolds
- Premium Audio Enclosure
- Production parts
- Production tooling with compound angles
- Stainless Steel Satellite Hardware
- Structural brackets with compound mounting angles
- Surface Finish
- Titanium Implants
- Titanium UAV Brackets
- Turning
- Wrist Joint Bodies
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Συχνές ερωτήσεις
Τι χρειάζεστε για να τιμολογήσετε ένα τεμάχιο 5 αξόνων;
Ένα 3D μοντέλο CAD (προτιμώνται STEP ή IGES) μαζί με 2D σχέδιο που δείχνει ανοχές, σημεία αναφοράς, υλικό και φινίρισμα. Προσθέστε ποσότητα και επιθυμητή ημερομηνία παράδοσης. Αν έχετε μόνο μοντέλο, μπορούμε να το τιμολογήσουμε και να επισημάνουμε υποθέσεις ανοχών προς επιβεβαίωσή σας.
Πώς διαφέρει η ταυτόχρονη κατεργασία 5 αξόνων από την 3+2;
Η 3+2 τοποθετεί το τεμάχιο σε σταθερές γωνίες μεταξύ κινήσεων κοπής. Η ταυτόχρονη 5-αξονική κινεί και τους πέντε άξονες κατά την κοπή, κάτι απαραίτητο για πτερύγια, λεπίδες και συνεχείς καμπύλες, και γενικά αποδίδει καλύτερο φινίρισμα σε σύνθετες καμπύλες επιφάνειες.
Μπορώ να παραγγείλω ένα μοναδικό πρωτότυπο και να κλιμακώσω σε παραγωγή αργότερα;
Ναι. Το ίδιο πρόγραμμα CAM και η ίδια λογική πάνωματος μεταφέρονται από το πρώτο δείγμα στις επαναλαμβανόμενες παραγγελίες, οπότε τα εγκεκριμένα ως πρωτότυπα τεμάχια αναπαράγονται με συνέπεια σε όγκο.
Πότε η κατεργασία 5 αξόνων κοστίζει λιγότερο από 3 αξόνων;
Όταν αφαιρεί λειτουργίες. Αν ένα τεμάχιο χρειάζεται τρεις ή τέσσερις προσανατολισμούς, η ενοποίηση σε ένα πάνωμα 5 αξόνων μπορεί να μειώσει καλουπώσεις, χειρισμούς και χρόνο παράδοσης αρκετά ώστε να αντισταθμίσει την υψηλότερη μηχανωφώρα.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 2
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Capability commitments on this page are owner-confirmed (2026-09-21).